


Trong quá trình đúc nén SMC khối lượng lớn, việc giảm thời gian chu kỳ thậm chí chỉ vài giây có thể tăng đáng kể năng lực sản xuất hàng năm. Tuy nhiên, chỉ cần rút ngắn thời gian xử lý hoặc tăng tốc độ ép có thể tạo ra các vết cắt ngắn, phồng rộp, cong vênh, xử lý không hoàn toàn và kích thước không nhất quán.
Cách hiệu quả nhất để rút ngắn chu trình đúc SMC là phân tích toàn bộ quy trình: chuẩn bị vật liệu, nạp điện, đóng khuôn, dòng vật liệu, tạo áp suất, xử lý, giải nén, mở khuôn, đẩy ra và xử lý bộ phận.
Trước tiên, hãy giảm thời gian không tạo ra giá trị gia tăng → Tối ưu hóa quy trình → Tối ưu hóa phương pháp xử lý → Tự động xử lý lặp lại
1. Điều gì thực sự quyết định thời gian chu kỳ đúc SMC?
Thời gian của chu trình đúc SMC thường được coi như thời gian xử lý. Trên thực tế, toàn bộ chu trình sản xuất bao gồm nhiều giai đoạn riêng biệt.
Tổng thời gian chu trình = Đang tải Lưu lượng đóng/Nén Chữa bệnh Mở phóng Xả dỡ tải Cơ hội cải tiến lớn nhất không phải lúc nào cũng ở giai đoạn chữa bệnh.
Ví dụ: nếu một quy trình có thời gian xử lý là 120 giây nhưng người vận hành phải mất thêm 35 giây nữa để nạp phí theo cách thủ công, tháo các bộ phận đúc và chuẩn bị chu kỳ tiếp theo, thì việc giảm thời gian xử lý xuống 5 giây có thể ít tác động hơn so với việc tự động hóa giai đoạn xử lý.
01
Vật liệu & Đang tải
Việc cắt, cân, xếp chồng, định vị và tải thủ công có thể tạo ra thời gian ép không tải đáng kể.
02
Đúc & Chữa
Tốc độ đóng, trạng thái dòng chảy, áp suất đúc, nhiệt độ khuôn và động học xử lý nhựa xác định chu trình ép năng suất.
03
Mở & Xử lý
Giải nén, mở khuôn, đẩy ra, xử lý và kiểm tra bằng robot có thể xác định chu kỳ tiếp theo bắt đầu nhanh như thế nào.
Thực hành tốt nhất: Ghi lại thời gian thực tế mà mỗi giai đoạn sử dụng trước khi thay đổi các thông số quy trình. Giai đoạn dài nhất không phải lúc nào cũng là giai đoạn dễ dàng hoặc an toàn nhất để rút ngắn.
2. Tối ưu hóa hồ sơ đóng báo chí thay vì chỉ tăng tốc độ
Một trong những nơi đầu tiên cần tìm kiếm sự cải thiện về thời gian trong chu kỳ là chuyển động ép. Tuy nhiên, máy ép SMC không nên chỉ đóng ở tốc độ tối đa từ vị trí mở đến áp suất tối đa.
Một chu trình đúc nén thực tế thường sử dụng nhiều giai đoạn chuyển động:
Tiếp cận nhanh
Tấm chuyển động di chuyển nhanh chóng trong khi không tiếp xúc với điện tích SMC. Giai đoạn này sẽ giảm thiểu chuyển động nhàn rỗi không cần thiết.
Kiểm soát đóng cửa chậm
Khi khuôn tiếp cận điện tích, máy ép sẽ chuyển sang vận tốc thấp hơn được kiểm soát. Điều này cho phép SMC chảy qua khoang và cho không khí bị mắc kẹt thời gian để thoát ra ngoài.
Tích tụ áp lực
Sau khi quá trình làm đầy khoang tiến triển đầy đủ, máy sẽ phát triển áp suất đúc cần thiết và bước vào giai đoạn giữ/đóng rắn.
Nếu việc đóng cửa chậm bắt đầu quá sớm, thời gian chu trình có giá trị sẽ bị lãng phí. Nếu nó bắt đầu quá muộn hoặc quá nhanh, các khuyết tật như không khí bị mắc kẹt, chớp sáng quá mức và dòng chảy không ổn định có thể tăng lên.
Mục tiêu không phải là tốc độ đóng cửa tối đa. Mục tiêu là Cấu hình đóng lặp lại ngắn nhất mà vẫn cung cấp khả năng làm đầy và thông hơi ổn định.
3. Cải thiện thiết kế sạc để giảm thời gian dòng chảy
Kiểu điện tích có ảnh hưởng trực tiếp đến khoảng cách SMC phải chảy trước khi lấp đầy khoang.
Kiểu nạp điện không hiệu quả có thể yêu cầu chuyển động vật liệu quá mức, làm tăng thời gian chảy và cũng có thể tạo ra:
- sự thay đổi định hướng sợi;
- dấu dòng chảy;
- vùng giàu nhựa hoặc thiếu nhựa;
- bẫy không khí;
- sự thay đổi độ dày cục bộ;
- cong vênh.
Do đó, tối ưu hóa thời gian chu kỳ nên bao gồm các thử nghiệm với:
- bảo hiểm phí;
- kích thước tấm;
- số lớp;
- vị trí sạc;
- định hướng;
- tổng trọng lượng phí.
Kiểu nạp rút ngắn khoảng cách dòng chảy trung bình thường có thể cho phép máy ép đạt áp suất ổn định sớm hơn mà không cần tăng tốc độ đóng.
4. Tối ưu hóa nhiệt độ khuôn một cách cẩn thận
Nhiệt độ khuôn có ảnh hưởng lớn đến cả lưu lượng nhựa và tốc độ xử lý.
Nhiệt độ tăng có thể đẩy nhanh quá trình xử lý và giảm thời gian lưu giữ, nhưng chỉ trong khoảng thời gian xử lý vật liệu đã được xác nhận.
Nếu khuôn trở nên quá nóng, nhựa có thể bắt đầu đóng rắn trước khi SMC lấp đầy hoàn toàn khoang khuôn. Hậu quả có thể xảy ra bao gồm:
- những cú đánh ngắn;
- làm đầy xương sườn kém;
- dấu dòng chảy;
- khuyết tật bề mặt;
- căng thẳng nội tâm quá mức.
Nếu nhiệt độ quá thấp, vấn đề ngược lại sẽ xảy ra: quá trình xử lý mất nhiều thời gian hơn và máy ép vẫn bị chiếm dụng một cách không cần thiết.
Không chỉ kiểm tra điểm đặt của bộ điều khiển
Bộ điều khiển hiển thị nhiệt độ chính xác không đảm bảo nhiệt độ dụng cụ đồng đều. Đo nhiều vị trí khuôn và xác minh tâm, góc, vùng dày, phần mỏng và các vị trí khuyết tật tái diễn.
Cải thiện tính đồng nhất về nhiệt đôi khi có thể làm giảm thời gian chu kỳ mà không làm tăng nhiệt độ danh nghĩa của khuôn vì vùng lạnh nhất của khuôn không còn xác định được thời gian xử lý tối thiểu.
5. Giảm thời gian chữa bệnh dựa trên hành vi chữa bệnh thực tế
Thời gian xử lý thường chiếm phần lớn nhất trong chu trình đúc SMC, khiến nó trở thành mục tiêu tối ưu hóa rõ ràng.
Tuy nhiên, không nên rút ngắn thời gian xử lý chỉ vì phần đúc có vẻ chấp nhận được ngay sau khi mở.
Chữa bệnh không đủ có thể gây ra:
- cong vênh sau khuôn;
- mụn nước;
- trôi chiều;
- giảm hiệu suất cơ học;
- các vấn đề về bề mặt trong quá trình sơn hoặc xử lý thứ cấp;
- độ ổn định nhiệt kém.
Một cách tiếp cận tốt hơn là xác định thời gian xử lý tối thiểu có thể chấp nhận được bằng cách sử dụng các thử nghiệm quy trình và khi thích hợp, mô tả đặc tính vật liệu như DSC.
Đừng nhắm mục tiêu thời gian chữa bệnh ngắn nhất Nhắm mục tiêu thời gian xử lý ngắn nhất, đáp ứng nhất quán các yêu cầu về kích thước, cơ học và bề mặt.
Nếu một quy trình hiện đang sử dụng thời gian lưu giữ có tính bảo thủ cao thì các thử nghiệm có kiểm soát có thể giảm dần thời gian này trong khi kiểm tra:
- nhiệt độ một phần sau khi phóng;
- ổn định kích thước;
- cong vênh sau khi làm mát;
- tình trạng bề mặt;
- tính chất cơ học;
- hành vi sau chữa bệnh.
6. Cải thiện hệ thống sưởi khuôn và tính đồng nhất nhiệt
Nhiệt độ khuôn không đồng đều có thể buộc toàn bộ chu trình đúc phải chờ đến vùng lạnh nhất của bộ phận để xử lý.
Các vấn đề về nhiệt thường gặp bao gồm:
- cân bằng vùng nóng kém;
- vị trí cặp nhiệt điện không chính xác;
- suy thoái lò sưởi;
- sự khác biệt lớn giữa phần khuôn dày và khuôn mỏng;
- tổn thất nhiệt gần mép khuôn;
- tiếp xúc nhiệt kém giữa các thành phần khuôn.
Lập bản đồ nhiệt định kỳ giúp xác định những khác biệt này.
Độ đồng đều nhiệt độ tốt hơn → Chữa bệnh đồng đều hơn → Biên độ an toàn ít hơn → Chu kỳ xác thực ngắn hơn
Điều này thường an toàn hơn là chỉ tăng mọi điểm đặt của bộ sưởi.
7. Tối ưu hóa việc xây dựng và duy trì áp lực
Áp lực sẽ phát triển ở đúng giai đoạn của dòng nguyên liệu. Việc tạo áp suất tối đa quá sớm có thể hạn chế dòng chảy hoặc tăng tốc độ chớp cháy, trong khi việc tạo áp suất quá chậm có thể lãng phí thời gian của máy và tạo ra độ nén không đủ.
Các kỹ sư nên xem lại đường cong máy ép thực tế thay vì chỉ dựa vào các giá trị được lập trình.
Sử dụng đường cong báo chí thực tế để tìm số giây bị mất
Một bản ghi chu kỳ hữu ích sẽ hiển thị:
- vị trí trục lăn;
- tốc độ tiếp cận;
- tốc độ đúc chậm;
- điểm chuyển tiếp tốc độ;
- tăng áp lực;
- áp suất cực đại;
- giữ áp lực;
- thời hạn nắm giữ;
- giải nén;
- tốc độ mở.
Việc xem xét các đường cong này có thể cho thấy sự chậm trễ không cần thiết, chuyển tiếp chậm, vượt quá áp suất, áp suất không ổn định và thời gian dừng quá mức khó xác định chỉ từ các điểm đặt.
8. Giảm thời gian mở, đẩy và xử lý khuôn
Nhiều nhà sản xuất tập trung gần như hoàn toàn vào thời gian xử lý mà bỏ qua vài giây bị mất sau khi quá trình xử lý hoàn tất.
Các cơ hội tiềm năng bao gồm:
- giải nén nhanh hơn nhưng có kiểm soát;
- tối ưu hóa tốc độ mở khuôn;
- hành trình mở hoàn toàn không cần thiết ngắn hơn;
- trình tự phun tự động;
- loại bỏ bộ phận robot;
- phun chất giải phóng tự động;
- chuẩn bị phí song song bên ngoài máy ép;
- tự động định vị lần sạc tiếp theo.
Ví dụ: nếu máy ép mở xa hơn mức cần thiết 300 mm trong mỗi chu kỳ, thì cả thời gian mở và đóng đều bị lãng phí.
Tối ưu hóa khoảng cách mở cần thiết cho khuôn thực tế và phương pháp xử lý. Không tự động sử dụng hành trình ép tối đa cho mỗi sản phẩm.
9. Chuẩn bị lần sạc tiếp theo trong khi phần hiện tại đang được xử lý
Một trong những cải tiến năng suất đơn giản nhất là chuyển công việc chuẩn bị nguyên liệu ra ngoài chu trình ép.
Thay vì đợi cho đến khi khuôn mở ra trước khi chuẩn bị lần sạc tiếp theo, người vận hành hoặc bộ phận tự động hóa có thể chuẩn bị khuôn trong giai đoạn đóng rắn.
Điều này có thể bao gồm:
- cắt tấm SMC;
- cân phí;
- xếp chồng các lớp;
- xác minh định hướng;
- đặt phí vào khay nạp.
Máy ép nên dành nhiều thời gian nhất có thể để thực hiện việc tạo khuôn tạo ra giá trị thay vì chờ đợi chuẩn bị thủ công.
10. Sử dụng tự động hóa khi sự lặp lại tạo ra tắc nghẽn
Tự động hóa không tự động giảm thời gian xử lý nhưng nó có thể giảm đáng kể sự biến đổi và thời gian chết giữa các chu kỳ đúc.
| Khu vực tự động hóa | Lợi ích theo thời gian chu kỳ tiềm năng | Quyền lợi bổ sung |
| Tự động tải phí | Giảm thời gian chờ nhấn | Vị trí sạc lặp lại nhiều hơn |
| Loại bỏ phần robot | Tải xuống nhanh hơn, lặp lại | Cải thiện sự an toàn của người vận hành |
| Tự động phóng | Trình tự dỡ hàng ngắn hơn | Phát hành phần nhất quán |
| Ứng dụng đại lý phát hành tự động | Giảm sự can thiệp thủ công | Ứng dụng nhất quán hơn |
| Kiểm soát công thức | Giảm thời gian thiết lập và điều chỉnh | Cải thiện độ lặp lại |
| Ghi nhật ký dữ liệu chu kỳ | Giúp xác định sự chậm trễ ẩn | Hỗ trợ cải tiến quy trình và SPC |
11. Không đánh đổi thời gian chu kỳ để lấy tỷ lệ lỗi
Chu kỳ nhanh hơn sẽ không hữu ích nếu phế liệu và sản phẩm làm lại tăng lên.
Giả sử một quy trình giảm từ 180 giây xuống 160 giây, nhưng tỷ lệ loại bỏ tăng từ 1% lên 7%. Việc cải thiện năng suất về mặt lý thuyết có thể bị mất phần lớn thông qua:
- vật liệu phế liệu;
- lao động làm lại;
- thời gian máy sử dụng để thay thế linh kiện;
- kiểm tra chất lượng;
- sự gián đoạn sản xuất.
Tối ưu hóa thời gian chu kỳ phải luôn được đánh giá cùng với năng suất vượt qua lần đầu, tỷ lệ phế liệu, khả năng kích thước và hiệu suất bộ phận.
12. Quy trình tối ưu hóa thời gian chu kỳ thực tế
1
Ghi lại chu kỳ hiện tại Chia chu trình đúc hoàn chỉnh thành tải, đóng, chảy, tạo áp suất, xử lý, mở, đẩy và dỡ tải. 2
Xác định người tiêu dùng thời gian lớn nhất Tách biệt thời gian xử lý hiệu quả khỏi việc chờ đợi có thể tránh được hoặc di chuyển máy không cần thiết. 3
Tối ưu hóa thời gian không chữa khỏi trước tiên Cải thiện chất tải, tốc độ tiếp cận, khoảng cách mở, dỡ hàng và xử lý trước khi rút ngắn thời gian xử lý một cách tích cực. 4
Xem lại phí và dòng chảy Tối ưu hóa vị trí nạp và nhấn biên dạng đóng để giảm lưu lượng nguyên liệu không cần thiết. 5
Bản đồ nhiệt độ khuôn Xác minh tính đồng nhất của nhiệt thay vì chỉ dựa vào điểm đặt của bộ gia nhiệt. 6
Giảm thời gian chữa bệnh trong các bước được kiểm soát Xác nhận từng thay đổi bằng kiểm tra kích thước, bề mặt và cơ học. 7
Chuẩn hóa công thức cải tiến Khóa các thông số tốc độ, vị trí, áp suất, nhiệt độ và thời gian đã được xác thực vào công thức sản xuất. 13. Những thông số nào cần được theo dõi?
| tham số | Tại sao phải theo dõi nó? |
| Tổng thời gian chu kỳ | Chỉ số năng suất sơ cấp |
| Thời gian tải | Xác định xử lý tắc nghẽn |
| Giờ đóng cửa | Xác định chuyển động chậm không cần thiết |
| Tích tụ áp lực Time | Hiển thị hiệu suất chuyển đổi thủy lực và quá trình |
| Chữa bệnh / Giữ thời gian | Thường là phần sản xuất lớn nhất của chu kỳ |
| Nhiệt độ khuôn | Kiểm soát dòng chảy và hành vi chữa bệnh |
| Thời gian mở / phóng | Xác định tổn thất không đúc |
| Trọng lượng một phần | Xác nhận việc chuẩn bị sạc ổn định |
| Tỷ lệ phế liệu | Ngăn chặn những cải tiến năng suất sai lầm |
| Năng suất vượt qua đầu tiên | Xác nhận rằng sản xuất nhanh hơn vẫn tạo ra các bộ phận có thể chấp nhận được |
Giảm thời gian chu trình bằng cách cải thiện toàn bộ hệ thống đúc SMC
Quá trình SMC nhanh nhất không được tạo ra bằng cách thay đổi một tham số.
Giảm thời gian chu kỳ bền vững đến từ việc phối hợp:
Mẫu phí vật liệu Nhiệt độ khuôn ép Áp suất chuyển động Chữa bệnh Tự động hóa
Trong nhiều trường hợp, mức tăng năng suất an toàn nhất đến từ việc loại bỏ chuyển động không tạo ra giá trị gia tăng, cải thiện vị trí nạp điện và ổn định nhiệt độ khuôn trước khi cố gắng giảm mạnh thời gian lưu hóa.
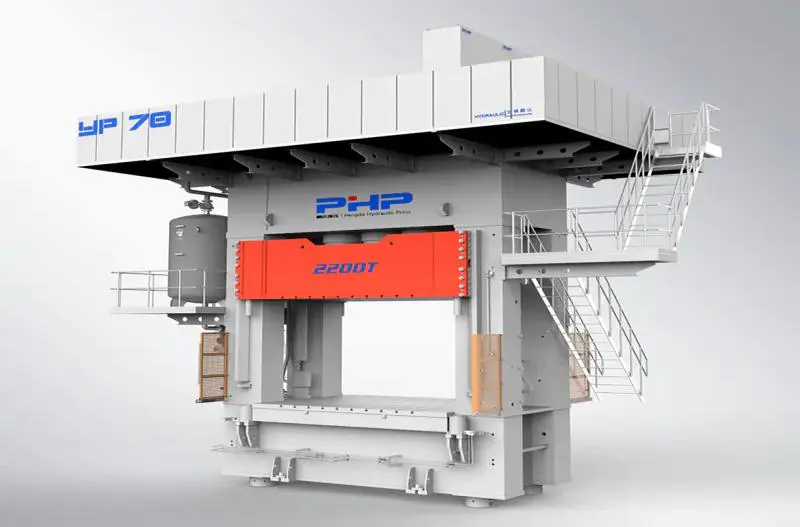
Máy ép thủy lực được kiểm soát tốt cũng rất quan trọng vì sản xuất nhanh hơn đòi hỏi sự chuyển đổi lặp lại giữa tiếp cận nhanh, dòng chảy được kiểm soát, tích tụ áp suất, giữ, giải nén và mở.
Giải pháp máy ép khuôn nén SMC từ Vô Tích PengdaHZ
Công ty TNHH Thiết bị thông minh Vô Tích PengdaHZ phát triển hệ thống ép thủy lực cho các ứng dụng đúc nén SMC, BMC và composite.
Đối với các nhà sản xuất nhắm đến thời gian chu kỳ ngắn hơn, việc lựa chọn thiết bị nên xem xét nhiều hơn trọng tải máy ép danh nghĩa. Tốc độ đóng, tốc độ đúc chậm, phản ứng áp suất, độ lặp lại vị trí, khoảng cách mở khuôn, công suất thủy lực và giao diện tự động hóa đều có thể ảnh hưởng đến sản lượng sản xuất thực tế.
Khi đánh giá máy ép hoặc dây chuyền sản xuất SMC, thông tin hữu ích bao gồm kích thước bộ phận, loại vật liệu, kích thước khuôn, áp suất cần thiết, thời gian chu kỳ hiện tại hoặc mục tiêu, sản lượng hàng ngày, phương pháp tải và yêu cầu tự động hóa.
thăm wuxipd.com để biết thêm thông tin về máy ép khuôn nén SMC tùy chỉnh và các giải pháp sản xuất khuôn tổng hợp.
Câu hỏi thường gặp
Cách tốt nhất để giảm thời gian chu kỳ đúc SMC là gì?
Đầu tiên chia chu trình hoàn chỉnh thành các giai đoạn tải, đóng, đúc, xử lý, mở và dỡ tải. Giảm việc xử lý và di chuyển máy không cần thiết trước khi tích cực rút ngắn thời gian xử lý.
Việc tăng nhiệt độ khuôn có thể làm giảm thời gian xử lý SMC không?
Có thể, nhưng chỉ trong cửa sổ xử lý vật liệu đã được xác thực. Nhiệt độ quá cao có thể gây ra hiện tượng gel hóa sớm, tác động ngắn, dòng chảy kém và khuyết tật bề mặt.
Bấm đóng nhanh hơn có thể giảm thời gian chu kỳ không?
Có, đặc biệt là trong giai đoạn tiếp cận không tải. Tuy nhiên, giai đoạn đúc thường yêu cầu vận tốc thấp hơn được kiểm soát để SMC có thể chảy chính xác và không khí bị mắc kẹt có thể thoát ra ngoài.
Tại sao kiểu sạc ảnh hưởng đến thời gian chu kỳ?
Vị trí sạc xác định SMC phải di chuyển bao xa. Phạm vi phủ sóng và định vị điện tích tốt hơn có thể làm giảm khoảng cách dòng chảy và giúp khoang đạt được mức làm đầy ổn định và áp suất nhanh hơn.
Làm sao để biết thời gian chữa bệnh có quá lâu không?
Tiến hành các thử nghiệm có kiểm soát bằng cách giảm thời gian giữ từng bước và kiểm tra độ ổn định kích thước, độ cong vênh, chất lượng bề mặt, trạng thái sau khuôn và các tính chất cơ học cần thiết.
Tự động hóa có làm giảm thời gian chu kỳ đúc SMC không?
Tự động hóa có thể giảm thời gian tải, dỡ hàng, đẩy và chờ đợi. Nó cũng cải thiện khả năng lặp lại, có thể giúp duy trì chu trình đúc được tối ưu hóa dễ dàng hơn trong sản xuất.
Thông số máy ép nào là quan trọng nhất để đúc khuôn SMC nhanh?
Các thông số quan trọng bao gồm tốc độ tiếp cận nhanh, tốc độ đúc được kiểm soát, vị trí chuyển tiếp, tốc độ tích tụ áp suất, độ ổn định áp suất giữ, khả năng lặp lại vị trí ram, giải nén, khoảng cách mở và phối hợp tự động hóa.


