


Hợp chất đúc tấm (SMC) đã trở thành vật liệu composite quan trọng cho các nhà sản xuất ô tô đang tìm kiếm kết cấu nhẹ, khả năng chống ăn mòn, tích hợp bộ phận và sản xuất khối lượng lớn có thể lặp lại. Tuy nhiên, việc sản xuất SMC ô tô thành công phụ thuộc vào nhiều điều hơn là việc đặt vật liệu vào khuôn đã được nung nóng. Tình trạng vật liệu, thiết kế phí, nhiệt độ khuôn, biên dạng đóng máy ép, áp suất đúc, thời gian xử lý, độ chính xác của dụng cụ và kiểm soát chất lượng, tất cả đều hoạt động cùng nhau như một hệ thống sản xuất.
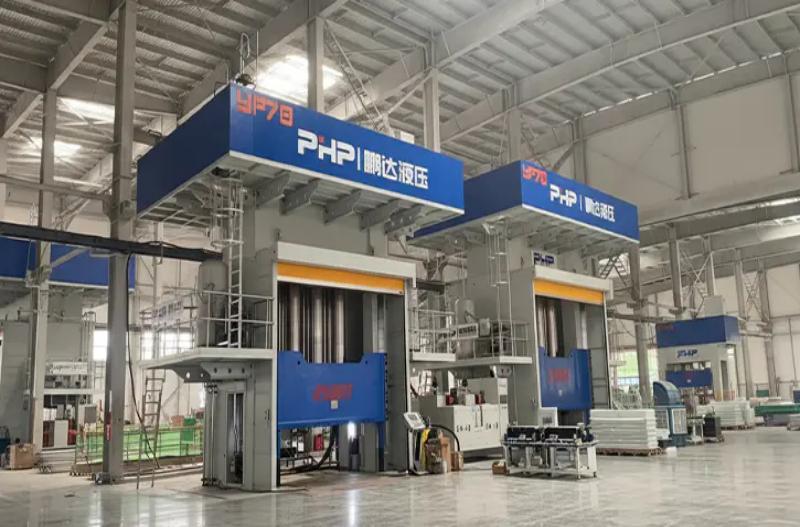
Đối với các OEM ô tô, nhà cung cấp Cấp 1 và các công ty đúc composite, việc hiểu rõ quy trình sản xuất phụ tùng ô tô SMC hoàn chỉnh là điều cần thiết khi lập kế hoạch dây chuyền sản xuất mới hoặc chọn máy ép thủy lực. Hướng dẫn này giải thích quy trình từ chuẩn bị nguyên liệu đến kiểm tra thành phẩm, đặc biệt chú ý đến các thông số ép và đúc có ảnh hưởng đến chất lượng, thời gian chu kỳ và tính nhất quán trong sản xuất.
1. Từ tấm SMC đến bộ phận ô tô hoàn thiện: Quy trình sản xuất hoàn chỉnh
Ô tô SMC thường đến nhà máy đúc dưới dạng vật liệu tấm đã trưởng thành được bảo vệ bởi màng mang. Không giống như ép phun, trong đó các viên được nấu chảy và phun qua hệ thống chạy, quá trình ép nén SMC bắt đầu với số lượng và sự sắp xếp định trước của vật liệu tấm được gọi là tính phí .
Chuẩn bị vật liệu và thiết kế tính phí
Tấm SMC trước tiên được ổn định theo khuyến nghị của nhà cung cấp vật liệu. Sau đó, người vận hành hoặc hệ thống cắt tự động sẽ loại bỏ màng mang, cắt các tấm thành các hình dạng cần thiết và cân chúng để đạt được khối lượng điện tích quy định.
Vị trí sạc là rất quan trọng. Không phải lúc nào vật liệu cũng phủ kín toàn bộ khoang khuôn trước khi ép. Thay vào đó, điện tích có thể chỉ chiếm một phần diện tích khoang được chiếu để vật liệu chảy trong quá trình nén. Độ che phủ tối ưu phụ thuộc vào hình dạng bộ phận, hàm lượng sợi, gân, phần lồi, độ dày thành, yêu cầu bề mặt và hướng chấp nhận được của dòng sợi.
Tải khuôn và nhấn đóng
Điện tích đã chuẩn bị được đặt vào khuôn dưới đã được gia nhiệt. Tùy thuộc vào khối lượng sản xuất, việc tải hàng có thể được thực hiện thủ công hoặc được thực hiện bằng robot và hệ thống xử lý tự động.
Sau đó, máy ép tuân theo cấu hình đóng được kiểm soát thay vì chỉ chuyển từ mở sang đóng ở một tốc độ. Một trình tự SMC thực tế thường bao gồm:
- cách tiếp cận nhanh chóng để giảm thời gian phi sản xuất;
- tiếp xúc có kiểm soát với điện tích SMC;
- đóng khuôn chậm để kiểm soát dòng nguyên liệu;
- áp suất tích tụ khi khoang đạt đến độ dày cuối cùng;
- giữ áp suất trong khi nhựa nhiệt rắn đóng rắn; và
- giải phóng áp suất được kiểm soát sau đó là mở khuôn.
Cấu hình chuyển động nhiều giai đoạn này đặc biệt quan trọng đối với các bộ phận ô tô lớn vì việc đóng không kiểm soát có thể di chuyển các sợi quá mức, giữ không khí, tạo ra tia lửa hoặc tạo ra sự lấp đầy không đều.
Ứng dụng ô tô
SMC phù hợp cho cả các bộ phận của xe chở khách và xe thương mại, nơi có giá trị đúc diện tích lớn, khả năng chống ăn mòn, cách điện, độ ổn định kích thước hoặc thiết kế nhẹ. Các ứng dụng điển hình có thể bao gồm các tấm thân bên ngoài, tấm chắn gầm, cấu trúc phía trước, vỏ và vỏ pin, tấm kết cấu, vỏ điện, giá đỡ bên trong và các bộ phận thân xe thương mại.
2. Vật liệu SMC dành cho ô tô và ảnh hưởng của chúng đến quá trình đúc
SMC không phải là một vật liệu tiêu chuẩn hóa duy nhất. Các loại ô tô có thể khác nhau đáng kể về thành phần hóa học nhựa, gia cố sợi thủy tinh, chất độn khoáng, chất phụ gia kiểm soát co ngót, hệ thống xử lý, chất tạo màu và các chất phụ gia xử lý khác.
Công thức thông thường có thể sử dụng nền nhiệt rắn dựa trên polyester không bão hòa được gia cố bằng sợi thủy tinh cắt nhỏ. Các hệ thống nhựa khác có thể được lựa chọn khi khả năng kháng hóa chất, hiệu suất nhiệt độ, đặc tính ngọn lửa, tính chất điện hoặc các yêu cầu ứng dụng cụ thể khác trở nên quan trọng hơn.
| Biến vật liệu | Chức năng chính | Ảnh hưởng đến khuôn nén |
| Hệ thống nhựa | Hình thành ma trận nhiệt rắn | Ảnh hưởng đến độ nhớt, nhiệt độ xử lý, tốc độ xử lý và hiệu suất cuối cùng |
| Hàm lượng sợi thủy tinh | Cung cấp sự củng cố | Gia cố cao hơn có thể tăng sức cản dòng chảy và lực đúc cần thiết |
| Chiều dài sợi | Ảnh hưởng đến hành vi cơ học | Ảnh hưởng đến hướng dòng chảy, cường độ và hành vi làm đầy |
| Chất độn khoáng | Sửa đổi chi phí, độ co ngót và hành vi kích thước | Ảnh hưởng đến mật độ, độ nhớt, độ hoàn thiện bề mặt và chất làm đầy khuôn |
| Phụ gia cấu hình thấp | Kiểm soát độ co ngót của khuôn | Có thể cải thiện chất lượng bề mặt và độ ổn định kích thước |
| Sự trưởng thành về vật chất | Thiết lập tính nhất quán của trang tính phù hợp | Ảnh hưởng trực tiếp đến khả năng xử lý, độ nhớt và độ lặp lại của dòng chảy |
| Nhiệt độ sạc | Xác định điều kiện bắt đầu xử lý | Có thể ảnh hưởng đến độ nhớt ban đầu và hành vi làm đầy |
Vì lý do này, không nên cấu hình máy ép thủy lực chỉ từ thông số kỹ thuật chung của SMC. Loại vật liệu ô tô đã chọn phải được đánh giá cùng với hình dạng khuôn và yêu cầu sản xuất.
3. Các thông số khuôn nén và tối ưu hóa thời gian chu kỳ
Giai đoạn đúc khuôn là nơi hiệu suất ép có ảnh hưởng lớn nhất đến quá trình sản xuất SMC ô tô. Nhiệt độ, áp suất, vị trí, tốc độ và thời gian phải duy trì đủ khả năng lặp lại từ chu kỳ này sang chu kỳ khác.
Nhiệt độ khuôn
Nhiều hệ thống SMC thông thường sử dụng khuôn được gia nhiệt trong khoảng 140–160°C phạm vi. Điều này nên được coi là một khu vực khởi đầu về mặt kỹ thuật hơn là một đặc điểm kỹ thuật phổ quát. Điểm đặt thực tế phụ thuộc vào thành phần hóa học của nhựa, hệ thống khởi tạo, độ dày bộ phận, khoảng cách dòng chảy và chất lượng bề mặt cần thiết.
Tính đồng nhất về nhiệt độ có thể cũng quan trọng như nhiệt độ trung bình của khuôn. Khu vực nóng hơn có thể bắt đầu xử lý sớm trong khi vật liệu vẫn đang chảy đi nơi khác, trong khi khu vực lạnh hơn có thể cần thời gian xử lý lâu hơn hoặc xử lý không hoàn toàn.
Áp suất đúc và trọng tải ép
Áp suất đúc cũng thay đổi đáng kể. Nhiều thành phần SMC thông thường có thể bắt đầu phát triển quy trình trong khoảng thời gian 3,5–10 MPa khu vực, trong khi khó lấp đầy, vật liệu có cốt thép cao hoặc các bộ phận kết cấu phức tạp có thể yêu cầu các giá trị cao hơn gần hoặc vượt quá 10–15 MPa .
Do đó, trọng tải máy ép thủy lực cần thiết phải được tính toán chủ yếu từ diện tích đúc dự kiến và áp suất khoang yêu cầu:
Sau đó, biên độ kỹ thuật cần được xem xét đối với sự thay đổi của vật liệu, tải không đồng đều, độ nhạy flash, phát triển quy trình và các yêu cầu sản xuất trong tương lai. Chỉ chọn máy ép SMC từ trọng lượng thành phẩm có thể dẫn đến sai kích thước nghiêm trọng.
Thời gian lưu hóa và giữ áp suất
Thời gian giữ áp suất hoặc lưu hóa khoảng 60–180 giây có thể là tài liệu tham khảo sơ bộ hữu ích cho nhiều ứng dụng SMC kiểu ô tô, mặc dù các thành phần dày hơn và các công thức nhất định có thể yêu cầu chu kỳ dài hơn.
Cố gắng giảm thời gian chu kỳ chỉ bằng cách tăng nhiệt độ khuôn là rất rủi ro. Nếu bề mặt bắt đầu đông cứng trước khi điện tích chảy hoàn toàn thì có thể xuất hiện các vết cắt ngắn, đường hàn, độ lấp đầy gân kém hoặc các khuyết tật bề mặt.
Những cải tiến về thời gian trong chu kỳ thường đến từ đâu
- giảm cách tiếp cận báo chí và thời gian quay lại không cần thiết;
- tối ưu hóa quá trình chuyển đổi giữa điều khiển vị trí và điều khiển áp suất;
- cải thiện tính đồng nhất của hệ thống sưởi khuôn;
- ổn định trọng lượng và vị trí điện tích;
- sử dụng phương pháp cắt, xếp dỡ tự động;
- tối ưu hóa cửa sổ xử lý dành riêng cho vật liệu;
- sử dụng các thao tác cắt xén song song hoặc xuôi dòng; và
- ghi lại các đường cong chu trình để xác định sự biến đổi của quá trình.
Máy ép thủy lực điều khiển bằng servo hiện đại đặc biệt hữu ích khi cần có nhiều giai đoạn tốc độ và áp suất. Điều khiển vòng kín cho phép công thức máy xác định tốc độ tiếp cận, vị trí tiếp xúc, tốc độ đúc, độ dốc áp suất, áp suất giữ, chuyển động nhả và trả lại một cách độc lập.
4. Thiết kế khuôn và máy ép cho các bộ phận SMC ô tô
Việc đúc ô tô khối lượng lớn đòi hỏi khuôn và máy ép phải được thiết kế cùng nhau. Có đủ trọng tải không có nghĩa là máy ép có thể vận hành một khuôn SMC cụ thể.
Các thông số khớp với khuôn ép quan trọng bao gồm:
- khu vực đúc dự kiến để tính toán lực cần thiết;
- kích thước khuôn để xác định kích thước trục lăn;
- chiều cao khuôn kín để lựa chọn ánh sáng ban ngày của máy;
- khoảng cách mở yêu cầu để tính toán hành trình;
- yêu cầu khai thác một phần để giải phóng mặt bằng ánh sáng ban ngày và tự động hóa;
- trọng lượng khuôn cho thiết kế trục lăn và kết cấu;
- khu sưởi ấm cho sự đồng đều về nhiệt độ; và
- sự song song và độ cứng của trục lăn cho độ dày khoang nhất quán.
Đối với khuôn, việc thông hơi phải cho phép các khí và không khí bị mắc kẹt thoát ra trong quá trình di chuyển nguyên liệu. Các vùng đất tập trung và các khu vực tràn phải được thiết kế theo đặc tính của vật liệu thay vì được xử lý như một biện pháp xử lý sau. Hệ thống thông hơi kém có thể góp phần gây ra hiện tượng xốp, cháy và lấp đầy không hoàn toàn, trong khi thiết kế tràn không phù hợp có thể làm tăng lãng phí vật liệu.
Khuôn ô tô lớn cũng phải cung cấp khả năng phân phối nhiệt ổn định. Bố trí kênh gia nhiệt hoặc lò sưởi điện nên giảm thiểu vùng nóng và lạnh trên bề mặt khuôn rộng. Các bộ phận chèn, đầu phun và các đặc điểm cục bộ phải được thiết kế sao cho chúng không cản trở dòng nguyên liệu hoặc tạo ra sự định hướng sợi không kiểm soát được.
5. Kiểm soát chất lượng, khiếm khuyết và chất lượng ô tô
Dây chuyền sản xuất ô tô SMC cần kiểm soát chất lượng ở ba cấp độ: kiểm soát nguyên liệu đầu vào, giám sát quá trình đúc và xác nhận thành phẩm.
Giám sát quá trình
Hồ sơ sản xuất có thể bao gồm trọng lượng nạp, lô nguyên liệu, nhiệt độ khuôn, vị trí đóng, tốc độ đúc, áp suất đỉnh, áp suất giữ, thời gian xử lý và tổng thời gian chu kỳ. Việc theo dõi các biến này giúp nhà sản xuất thiết lập một cửa sổ quy trình ổn định và điều tra các lỗi bằng cách sử dụng dữ liệu máy thực tế thay vì các giả định của người vận hành.
Kiểm tra thành phẩm điển hình
Tùy thuộc vào thông số kỹ thuật của thành phần và khách hàng, việc kiểm tra có thể bao gồm kiểm tra bề mặt trực quan, đo kích thước, kiểm tra CMM, kiểm tra mật độ, kiểm tra độ bền kéo hoặc uốn, kiểm tra va đập, đánh giá độ hấp thụ nước, phân tích nhiệt như DSC và các phương pháp kiểm tra không phá hủy được chọn đối với các cấu trúc quan trọng về an toàn.
| Khiếm khuyết chung | Nguyên nhân có thể | Hướng khắc phục điển hình |
| Độ xốp / khoảng trống | Không khí bị kẹt, thông gió kém, cấu hình đóng không phù hợp | Xem lại vị trí đặt điện tích, tốc độ thông hơi và đóng khuôn |
| Cú sút ngắn | Điện tích không đủ, dòng chảy kém, lưu hóa sớm hoặc áp suất không đủ | Kiểm tra trọng lượng sạc, nhiệt độ, khoảng cách dòng chảy và áp suất |
| Đèn flash quá mức | Sạc quá mức, áp suất quá mức hoặc tình trạng dụng cụ | Xem lại khối lượng phí, hồ sơ áp suất và tình trạng khuôn |
| cong vênh | Xử lý không đồng đều, mất cân bằng nhiệt hoặc định hướng sợi | Xem lại sự phân bố nhiệt độ, kiểu sạc và hỗ trợ làm mát |
| Độ gợn sóng bề mặt | Dòng chảy vật liệu, độ co ngót hoặc sự thay đổi nhiệt độ | Tối ưu hóa tình trạng vật liệu, nhiệt độ dụng cụ và cấu hình dòng chảy |
| Phân tách | Tình trạng vật liệu, không khí bị mắc kẹt hoặc độ cố kết không đủ | Xem xét việc xử lý vật liệu, bố trí phí và áp suất đúc |
Tài liệu chất lượng ô tô
Đối với các chương trình OEM và Cấp 1, việc phê duyệt bộ phận không chỉ dừng lại ở việc kiểm tra kích thước đơn giản. Tùy thuộc vào cấp độ khách hàng và chuỗi cung ứng, các nhà sản xuất có thể cần phải làm việc trong hệ thống quản lý chất lượng dựa trên IATF 16949 và các yêu cầu hỗ trợ như APQP, PPAP, PFMEA, Kế hoạch kiểm soát, MSA, SPC, nghiên cứu khả năng truy xuất nguồn gốc và khả năng xử lý.
Gói đánh giá chính xác sẽ khác nhau tùy theo yêu cầu của OEM và khách hàng cụ thể. Ford, General Motors, Stellantis, BMW, Volkswagen và các nhà sản xuất ô tô khác có thể duy trì các yêu cầu bổ sung của riêng họ, do đó, kế hoạch sản xuất và kiểm tra phải được thiết lập dựa trên thông số kỹ thuật hiện hành của khách hàng thay vì giả định một danh sách kiểm tra phê duyệt chung.
Ưu điểm và hạn chế của SMC đối với sản xuất ô tô
SMC cung cấp một số lợi thế cho linh kiện ô tô. Các bộ phận lớn và phức tạp về mặt hình học thường có thể được đúc nén trong một công cụ duy nhất, cho phép tích hợp các gân, phần lồi, tính năng lắp đặt và các chức năng khác vào một bộ phận. Vật liệu này cũng cung cấp khả năng chống ăn mòn, cách điện và mối quan hệ thuận lợi giữa độ cứng và trọng lượng.
Tuy nhiên, SMC không hẳn là giải pháp có chi phí thấp nhất cho mọi bộ phận. Máy ép công suất cao và khuôn gia nhiệt lớn đòi hỏi đầu tư ban đầu đáng kể. Dòng nguyên liệu và định hướng sợi phải được quản lý cẩn thận, các bề mặt đẹp mắt đòi hỏi phải kiểm soát quy trình chặt chẽ hơn và việc tái chế hỗn hợp nhiệt rắn vẫn phức tạp hơn so với việc nấu lại nhựa nhiệt dẻo thông thường.
Trường hợp kinh doanh mạnh mẽ nhất thường xuất hiện khi tích hợp thành phần, khả năng chống ăn mòn, trọng lượng nhẹ, tự do thiết kế và khả năng lặp lại khối lượng lớn phù hợp với việc đầu tư vào dụng cụ và thiết bị.
Lập kế hoạch cho dây chuyền sản xuất ô tô SMC?
Công ty TNHH Thiết bị Thông minh Vô Tích PengdaHZ phát triển các giải pháp máy ép điều khiển bằng thủy lực và servo cho SMC và các ứng dụng đúc nén tổng hợp khác.
Đối với một dự án SMC ô tô mới, hãy cung cấp bản vẽ bộ phận, khu vực đúc dự kiến, loại vật liệu SMC, kích thước khuôn, trọng lượng khuôn, thời gian chu kỳ mục tiêu, khối lượng sản xuất hàng năm, phương pháp gia nhiệt cần thiết và yêu cầu tự động hóa .
Những đầu vào này có thể được sử dụng để đánh giá trọng tải máy ép phù hợp, kích thước trục lăn, ánh sáng ban ngày, hành trình, cấu hình làm nóng khuôn, kiểm soát áp suất và vị trí, tự động hóa tải/dỡ hàng và cấu hình dây chuyền sản xuất tổng thể.
Liên hệ với Wuxi PengdaHZ để thảo luận về các yêu cầu về máy ép SMC hoặc dây chuyền đúc composite tự động của bạn.
Câu hỏi thường gặp
Những vật liệu nào thường được sử dụng trong ô tô SMC?
SMC ô tô thường bao gồm hệ thống nhựa nhiệt rắn, cốt sợi thủy tinh cắt nhỏ, chất độn khoáng, chất phụ gia kiểm soát co ngót, chất đóng rắn và phụ gia xử lý. Công thức chính xác phụ thuộc vào các yêu cầu về cấu trúc, bề mặt, nhiệt, điện và kháng hóa chất.
Nhiệt độ và áp suất nào được sử dụng cho quá trình đúc nén SMC ô tô?
Nhiều vật liệu SMC thông thường sử dụng nhiệt độ khuôn khoảng 140–160°C. Áp suất đúc sơ bộ thường có thể rơi vào khoảng 3,5–10 MPa, trong khi các bộ phận có kết cấu khó có thể yêu cầu áp suất cao hơn. Các thông số cuối cùng phải luôn dựa trên khuyến nghị của nhà cung cấp vật liệu đã chọn và được xác nhận bằng các thử nghiệm khuôn.
Làm thế nào để bạn tính toán trọng tải máy ép thủy lực cần thiết cho một bộ phận ô tô SMC?
Tính toán sơ bộ nhân diện tích đúc dự kiến với áp suất khoang yêu cầu. Sau đó, một biên độ kỹ thuật thích hợp sẽ được thêm vào tùy theo thiết kế khuôn, sự thay đổi vật liệu, tải trọng khoang và yêu cầu sản xuất.
Thông số máy ép nào có ảnh hưởng lớn nhất đến chất lượng SMC?
Các biến quan trọng bao gồm tốc độ đóng khuôn, chuyển đổi vị trí sang áp suất, áp suất đúc, độ ổn định áp suất, thời gian xử lý, độ đồng đều nhiệt độ khuôn, độ song song của trục lăn và độ lặp lại giữa các chu kỳ đúc.
Làm thế nào các nhà sản xuất có thể giảm thời gian chu kỳ phụ tùng ô tô SMC?
Có thể giảm thời gian chu kỳ bằng cách rút ngắn các chuyển động máy ép không hiệu quả, tối ưu hóa cửa sổ xử lý dành riêng cho vật liệu, cải thiện quá trình gia nhiệt khuôn, tự động chuẩn bị và xử lý phí, ổn định vị trí phí và di chuyển các hoạt động cắt tỉa hoặc phụ bên ngoài trạm đúc khi thực tế.
Các lỗi đúc SMC phổ biến nhất là gì?
Các vấn đề thường gặp bao gồm độ xốp, ảnh chụp ngắn, đèn flash quá mức, độ gợn sóng bề mặt, cong vênh và tách lớp. Chẩn đoán nên xem xét tình trạng vật liệu, thiết kế điện tích, nhiệt độ khuôn, thông gió, tốc độ đóng máy ép, lịch sử áp suất và các điều kiện xử lý cùng nhau.
Những yêu cầu chất lượng nào áp dụng cho linh kiện SMC ô tô?
Các yêu cầu phụ thuộc vào OEM, khách hàng cấp 1 và thành phần. Các chương trình ô tô có thể liên quan đến hệ thống chất lượng IATF 16949 cùng với APQP, PPAP, PFMEA, Kế hoạch kiểm soát, MSA, SPC, truy xuất nguồn gốc, nghiên cứu năng lực và thử nghiệm sản phẩm dành riêng cho khách hàng.
Phế liệu sản xuất SMC có thể tái chế được không?
SMC là hỗn hợp nhiệt rắn, vì vậy phế liệu đã xử lý không thể đơn giản nấu chảy và đúc lại như nhựa nhiệt dẻo. Tùy thuộc vào cơ sở hạ tầng vật liệu và chất thải khu vực, các phương án có thể bao gồm giảm kích thước cơ học và tái sử dụng làm chất độn, thu hồi công nghiệp xi măng, quy trình tái chế hỗn hợp chuyên dụng hoặc các lộ trình quản lý chất thải được phê duyệt khác. Các nhà sản xuất nên đánh giá lộ trình theo quy định của địa phương và yêu cầu về tính bền vững của khách hàng.


