


Đúc nén Hợp chất đúc tấm (SMC) trông đơn giản từ bên ngoài: đặt một lượng điện tích đã chuẩn bị sẵn vào khuôn đã được làm nóng, đóng máy ép thủy lực, tạo áp lực, xử lý vật liệu và loại bỏ phần hoàn thiện. Tuy nhiên, trong sản xuất, việc đúc SMC ổn định phụ thuộc vào khoảng thời gian quy trình hẹp hơn nhiều.
Trọng lượng nạp và vị trí ảnh hưởng đến dòng nguyên liệu. Tốc độ đóng máy ép ảnh hưởng đến chuyển động của xơ và không khí bị giữ lại. Nhiệt độ khuôn kiểm soát độ nhớt và quá trình xử lý nhựa. Áp lực xác định xem các gân, phần lồi, cạnh và bề mặt lớn có được lấp đầy chính xác hay không. Sau đó, thiết kế khuôn sẽ xác định xem phần đúc có duy trì độ dày, độ chính xác về kích thước và chất lượng bề mặt ổn định hay không.
Đối với các nhà sản xuất sản xuất tấm thân ô tô, vỏ pin, vỏ điện, linh kiện xây dựng và các bộ phận FRP khác, do đó, các thông số máy ép, khuôn, vật liệu và quy trình cần được coi là một hệ thống thay vì bốn biến riêng biệt.
Xử lý vật liệu SMC, đặt vị trí sạc và trình tự đúc nén
Quá trình xử lý SMC bắt đầu trước khi vật liệu đến máy ép.
SMC thương mại thường được cung cấp dưới dạng tấm hoàn thiện giữa các màng mang. Nhiệt độ bảo quản, điều kiện trưởng thành, công thức nhựa và hướng dẫn của nhà cung cấp xác định cách xử lý vật liệu. Nếu sử dụng vật liệu được làm lạnh thì thông thường nó phải được phép đạt đến điều kiện xử lý quy định trước khi đúc. Xử lý trực tiếp vật liệu lạnh có thể thay đổi độ nhớt và đặc tính dòng chảy, đồng thời có thể tạo ra các vấn đề liên quan đến ngưng tụ.
Trọng lượng điện tích yêu cầu có thể được ước tính từ:
Trọng lượng nạp = khối lượng đúc đã hoàn thành × phụ cấp quy trình mật độ vật liệu mục tiêu
Trong sản xuất, việc tính toán phải được xác minh thông qua quá trình đúc thử vì flash, hạt dao, gân cục bộ và sự phân bổ vật liệu ảnh hưởng đến yêu cầu nạp thực tế.
Bảo hiểm phí cũng quan trọng không kém. Nghiên cứu về đúc nén SMC cho thấy độ bao phủ tấm ban đầu có thể thay đổi đáng kể tùy thuộc vào hình dạng và khoảng cách dòng vật liệu cần thiết. Các nghiên cứu thực nghiệm đã đánh giá mức độ bao phủ điện tích ban đầu thấp hơn mức độ bao phủ toàn bộ khoang, trong khi nghiên cứu hiện đại lưu ý rằng quy trình SMC có thể sử dụng khoảng 20% đến 100% diện tích bộ phận cuối cùng tùy thuộc vào ứng dụng.
Dấu chân điện tích nhỏ hơn đòi hỏi vật liệu phải di chuyển xa hơn trong quá trình đóng cửa. Điều đó có thể giúp lấp đầy các hình dạng phức tạp, nhưng dòng chảy quá mức có thể làm tăng khả năng định hướng lại sợi, tách nhựa/sợi, độ nhạy của đường hàn và sự biến đổi đặc tính cục bộ. Nghiên cứu xác nhận rằng luồng nén có thể làm thay đổi đáng kể cấu trúc sợi cục bộ.
Một trình tự đúc điển hình là:
- Đưa SMC về điều kiện xử lý được chỉ định.
- Loại bỏ màng mang và cắt mẫu điện tích cần thiết.
- Cân và xếp chồng phí.
- Định vị nó theo bản đồ tải đã được xác thực.
- Đóng máy ép nhanh chóng bằng hành trình không tiếp xúc.
- Giảm tốc độ đóng khi vật liệu bắt đầu nén và chảy.
- Xây dựng áp suất đúc theo biên dạng đã lập trình.
- Giữ áp suất trong khi nhựa nhiệt rắn đông lại.
- Mở khuôn sau khi đã xử lý đủ.
- Đẩy thành phần ra và kiểm tra đèn flash, chất làm đầy, kích thước và tình trạng bề mặt.
Do đó, hình dạng điện tích nên được coi là một tham số của quy trình - không chỉ đơn giản là một cách thuận tiện để lắp vật liệu vào khuôn.
Trọng tải máy ép thủy lực, tốc độ đóng cửa và các giai đoạn ứng dụng áp suất
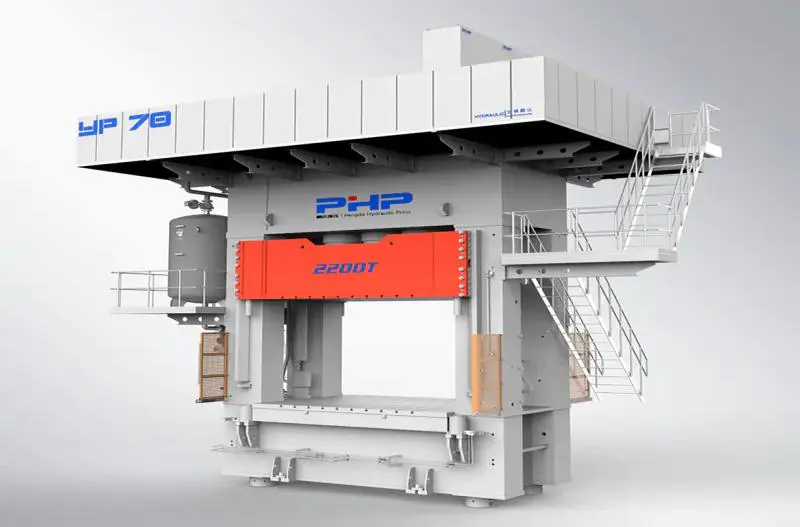
Một trong những lỗi lựa chọn máy ép phổ biến nhất của SMC là chỉ chọn trọng tải từ trọng lượng bộ phận.
Lực lượng báo chí cần thiết chủ yếu liên quan đến diện tích đúc dự kiến và áp suất khoang yêu cầu :
Lực yêu cầu = diện tích dự kiến × áp suất đúc
Đối với các phép tính dựa trên inch:
Trọng tải máy ép ≈ diện tích dự kiến (in²) × áp suất đúc (psi) 2.000
Biên độ kỹ thuật bổ sung thường được bao gồm cho sự thay đổi quy trình, cấu hình khuôn, diện tích chớp cháy và các yêu cầu sản xuất trong tương lai.
Các tham chiếu đúc nén chung đặt áp suất đúc nhiệt rắn xung quanh 1.000–2.500 psi trên diện tích bề mặt đúc , trong khi các tài liệu khác của SMC báo cáo áp lực tạo khuôn khoảng 3–20 MPa tùy theo công thức và điều kiện chế biến. Những con số này phải được coi là phạm vi bắt đầu thay vì thông số kỹ thuật chung của SMC.
Ví dụ: về mặt lý thuyết, một thành phần có diện tích dự kiến là 2.000 in2 được đúc ở áp suất 1.500 psi:
2.000 × 1.500 2.000 = 1.500 tấn
Máy được yêu cầu có thể lớn hơn sau khi áp dụng giới hạn quy trình và an toàn thích hợp.
Tốc độ nhấn cũng quan trọng như lực tối đa.
Máy ép thủy lực servo SMC có thể sử dụng cấu hình chuyển động theo giai đoạn:
Tiếp cận nhanh → tiếp xúc vật liệu được kiểm soát → đóng khuôn chậm → tích tụ áp suất → giữ áp suất
Cách tiếp cận nhanh làm giảm thời gian chu kỳ phi sản xuất. Khi công cụ phía trên tiếp xúc với điện tích, thanh nén sẽ chậm lại để SMC có thể chảy qua các gân, góc và bề mặt lớn mà không bị dịch chuyển không kiểm soát được.
Tốc độ đóng ảnh hưởng đến lịch sử áp suất, hành vi làm đầy và hướng sợi, đó là lý do tại sao nó phải được lập trình thay vì được coi là tốc độ máy cố định. Nghiên cứu về xử lý SMC xác định tốc độ đóng khuôn, nhiệt độ khuôn và điều kiện tích điện là các biến số chính chi phối dòng nguyên liệu.
Đây cũng là lúc máy ép thủy lực điều khiển bằng servo mang lại giá trị thực tế. Nền tảng máy ép tổng hợp của Vô Tích PengdaHZ sử dụng điều khiển vòng kín về áp suất, tốc độ và chuyển vị, cho phép lập trình các giai đoạn chuyển động và áp suất khác nhau cho chu trình đúc.
Có thể bổ sung thêm khuôn có hỗ trợ chân không khi các yêu cầu về không khí bị giữ lại, độ xốp hoặc bề mặt đòi hỏi khắt khe là quan trọng. Khuôn được sơ tán trong giai đoạn đóng kín thích hợp trước khi thiết lập áp suất đúc hoàn toàn.
Phương pháp làm nóng khuôn, tăng nhiệt độ và kiểm soát tính đồng nhất
SMC là vật liệu nhiệt rắn, vì vậy khuôn phải cung cấp đủ nhiệt để ban đầu giảm độ nhớt của hợp chất, sau đó bắt đầu và hoàn thành phản ứng liên kết ngang nhựa.
Vùng nhiệt độ khuôn SMC thường được tham chiếu là khoảng 140–160°C (284–320°F) , mặc dù cài đặt chính xác phụ thuộc vào hệ thống nhựa, gói khởi tạo, độ dày bộ phận, hình học và yêu cầu bề mặt. Các tài liệu tham khảo về xử lý SMC đã xuất bản cũng báo cáo nhiệt độ đúc tương tự ở khu vực chung này.
Ba phương pháp sưởi ấm thường được xem xét.
| Phương pháp sưởi ấm | Đặc điểm chính | Xem xét điển hình |
|---|---|---|
| Hộp mực điện/sưởi ấm | Cài đặt đơn giản và phân vùng độc lập | Yêu cầu phân phối máy sưởi tốt |
| Dầu nhiệt | Khả năng truyền nhiệt và kiểm soát tốt | Yêu cầu máy sưởi, máy bơm, đường ống và mạch dầu |
| hơi nước | Truyền nhiệt nhanh trong dụng cụ phù hợp | Yêu cầu cơ sở hạ tầng hơi nước và kiểm soát nước ngưng |
Tuy nhiên, điểm đặt danh nghĩa chỉ nói lên một phần câu chuyện.
Nhiệt độ khuôn đạt 150°C ở một cảm biến vẫn có thể chứa các vùng hoạt động nóng hơn hoặc lạnh hơn đáng kể. Sự chênh lệch nhiệt độ trên khoang có thể thay đổi độ nhớt và tốc độ xử lý cục bộ, dẫn đến độ co rút không đồng đều, chênh lệch độ bóng, cong vênh, xử lý sớm hoặc điền đầy không đầy đủ.
Do đó, các khuôn SMC lớn nên được chia thành các vùng gia nhiệt thực tế, với các cặp nhiệt điện được đặt ở vị trí đại diện cho các vùng khoang quan trọng thay vì chỉ mạch gia nhiệt.
Trước khi bắt đầu sản xuất, dụng cụ không chỉ phải đạt được nhiệt độ mục tiêu mà còn cân bằng nhiệt . Việc sản xuất không nên bắt đầu chỉ vì một bộ điều khiển đạt đến điểm đặt.
Nguyên tắc tương tự áp dụng cho nửa khuôn trên và dưới. Sự chênh lệch nhiệt độ của chúng nên được kiểm soát có chủ ý. Một số quy trình chuyên biệt cố tình sử dụng nhiệt độ trên và dưới khác nhau, nhưng sự mất cân bằng không được kiểm soát có thể tạo ra sự biến dạng và biến dạng kích thước.
Đối với các phần dày hoặc đường dẫn khó khăn, nhiệt độ khuôn thấp hơn kết hợp với thời gian bảo dưỡng dài hơn có thể thích hợp hơn. Hướng dẫn xử lý hỗn hợp lưu ý cụ thể rằng các phần SMC dày thường được hưởng lợi từ nhiệt độ thấp hơn và thời gian xử lý lâu hơn để có được phản ứng đồng đều hơn qua phần này.
Tối ưu hóa thời gian xử lý, độ nhớt, lưu lượng và cửa sổ quy trình
Không có câu trả lời chung nào như “SMC cần 90 giây để chữa khỏi”.
Thời gian chữa bệnh cần thiết phụ thuộc vào:
- hóa chất nhựa và chất khởi đầu;
- nhiệt độ khuôn;
- độ dày thành phần;
- nhiệt độ sạc;
- hàm lượng chất độn và chất xơ;
- tiết diện dày cục bộ;
- cường độ đúc cần thiết;
- phần hình học; và
- tính chất tỏa nhiệt của công thức.
Tài liệu đúc nén đã xuất bản báo cáo các chu kỳ giữ áp suất trong khoảng 1–4 phút đối với một số quy trình SMC, nhưng điều này chỉ nên được coi là phạm vi tham chiếu.
Điểm quan trọng là độ nhớt của SMC không giữ nguyên trong chu kỳ đúc.
Sau khi điện tích tiếp xúc với dụng cụ nóng, độ nhớt ban đầu đạt đến trạng thái mà vật liệu có thể chảy dưới áp suất. Hợp chất lan truyền qua khoang trong khi các sợi quay và thẳng hàng với dòng chảy. Khi nhiệt độ tiếp tục tăng và phản ứng lưu hóa tăng tốc, độ nhớt tăng nhanh cho đến khi dòng chảy dừng lại.
Do đó, cửa sổ xử lý hữu ích tồn tại giữa:
làm mềm vừa đủ để đổ đầy khuôn và chữa bệnh quá mức ngăn chặn dòng chảy tiếp theo .
Nếu khuôn quá nóng hoặc quá trình đóng quá chậm, nhựa có thể bắt đầu đông cứng trước khi các đường dẫn dài được lấp đầy. Nếu nhiệt độ quá thấp, khoang có thể lấp đầy nhưng quá trình đóng rắn có thể mất quá nhiều thời gian hoặc vẫn chưa hoàn thành.
Các triệu chứng điển hình cung cấp manh mối hữu ích:
| khiếm khuyết | Nguyên nhân quá trình có thể xảy ra |
|---|---|
| Chưa chữa khỏi | Nhiệt độ khuôn thấp, thời gian giữ không đủ |
| Điền chưa đầy đủ | Áp suất thấp, lưu hóa sớm, vị trí tích điện kém |
| Vỉ/bong bóng | Khí bị kẹt, độ ẩm, thông gió không đủ |
| Thiêu đốt/chữa khỏi cục bộ | Nhiệt độ cục bộ quá cao hoặc tiếp xúc lâu dài |
| cong vênh | Nhiệt độ khuôn không đồng đều, độ dốc xử lý, định hướng sợi |
| Đường hàn | Mô hình điện tích và mặt trận dòng chảy đối lập |
| Khu vực giàu nhựa | Dòng chảy quá mức hoặc tách sợi/nhựa |
Do đó, tối ưu hóa quy trình nên thay đổi một biến được kiểm soát tại một thời điểm và ghi lại dữ liệu áp suất, vị trí, nhiệt độ và chu trình thực tế thay vì chỉ dựa vào sự quan sát của người vận hành.
Yêu cầu thiết kế khuôn để kiểm soát độ dày và chất lượng bề mặt
Ngay cả máy ép thủy lực có độ lặp lại cao cũng không thể bù đắp cho khuôn SMC không phù hợp.
Thiết kế công cụ ảnh hưởng trực tiếp đến dòng chảy, sự thông hơi, sự hình thành tia lửa, độ lặp lại kích thước và hình thức bề mặt.
Cắt cạnh giúp kiểm soát vật liệu khi dụng cụ đạt đến vị trí đóng cuối cùng và góp phần kiểm soát đèn nháy.
Lỗ thông hơi nên cho phép không khí bị dịch chuyển và các khí dễ bay hơi thoát ra ngoài mà không tạo ra sự thất thoát nhựa không thể chấp nhận được. Thông gió kém có thể góp phần tạo ra khí bị mắc kẹt, bề mặt không hoàn chỉnh, vết bỏng và độ xốp.
Góc nháp phải cho phép giải phóng đáng tin cậy mà không làm hỏng bề mặt kết cấu hoặc loại A.
Vị trí đầu phun nên phân phối lực tháo vừa đủ để tránh biến dạng cục bộ của chi tiết đúc còn nóng.
Độ dày phần lớn được xác định bởi hình dạng khuôn kín. Do đó, thiết kế sườn, trùm, phần chèn và chuyển tiếp nên được xem xét cùng với hoạt động của dòng chảy SMC. Những thay đổi lớn đột ngột về độ dày của mặt cắt có thể tạo ra các vấn đề về xử lý cục bộ, co ngót và bề mặt.
Các nhà chế tạo công cụ cũng phải bù đắp cho độ co dự kiến của công thức SMC đã chọn thay vì áp dụng một hệ số co ngót chung cho mọi hợp chất.
Đối với các bộ phận có chất lượng cao có thể nhìn thấy được, các vấn đề về bề mặt như lỗ kim, vết lõm, độ gợn sóng và độ bóng không đồng đều không thể luôn được khắc phục bằng cách tăng áp lực ép. Bố trí điện tích, nhiệt độ dụng cụ cục bộ, lỗ thông hơi, độ hoàn thiện của khoang, khả năng xử lý và độ cứng của dụng cụ đều có thể góp phần.
Lớp phủ trong khuôn (IMC) cũng có thể được kết hợp khi ứng dụng yêu cầu cải thiện khả năng sơn hoặc chất lượng bề mặt. Điểm phun, trình tự mở khuôn, áp suất, số lượng lớp phủ và thời gian phải được thiết kế trong chu trình đúc hoàn chỉnh thay vì được thêm vào sau đó.
Đây là lý do tại sao khuôn SMC, máy ép thủy lực, hệ thống gia nhiệt và thông số kỹ thuật vật liệu nên được đánh giá cùng nhau trong quá trình phát triển dự án.
Xây dựng cửa sổ quy trình đúc SMC ổn định
Việc ép nén SMC thành công không đạt được bằng cách tối đa hóa bất kỳ thông số đơn lẻ nào.
Áp lực nhiều hơn không tự động tạo ra một bộ phận tốt hơn. Nhiệt độ khuôn cao hơn không tự động tăng năng suất. Việc đóng cửa nhanh hơn không phải lúc nào cũng rút ngắn chu kỳ thực tế.
Mục tiêu là tạo ra một cửa sổ quy trình có thể lặp lại trong đó:
Vị trí đặt điện tích kiểm soát dòng chảy → tốc độ ép kiểm soát chuyển động của vật liệu → áp suất hoàn thành việc lấp đầy khoang → nhiệt độ kiểm soát độ nhớt và phản ứng → thời gian xử lý phát triển đủ độ bền của bộ phận → thiết kế khuôn kiểm soát hình dạng cuối cùng và chất lượng bề mặt.
Do đó, trước khi chọn máy ép khuôn SMC, nhà sản xuất nên cung cấp cho nhà cung cấp thiết bị diện tích dự kiến, kích thước, hệ thống vật liệu, áp suất khoang dự kiến, kích thước khuôn, thời gian chu kỳ mục tiêu, phương pháp gia nhiệt, yêu cầu tốc độ đóng, yêu cầu chân không và bất kỳ yêu cầu quy trình IMC nào.
Công ty TNHH Thiết bị Thông minh Vô Tích PengdaHZ phát triển máy ép thủy lực composite servo cho SMC và các quy trình đúc nén composite khác. Đối với một dự án SMC mới, các nhà sản xuất có thể sử dụng danh sách kiểm tra thông số quy trình, yêu cầu đánh giá trọng tải máy ép và kiểm soát nhiệt độ hoặc cung cấp thông tin về bộ phận và khuôn để đánh giá quy trình đúc sơ bộ.
Câu hỏi thường gặp
Trọng tải máy ép thủy lực cần thiết cho quá trình đúc nén SMC là bao nhiêu?
Tính toán diện tích đúc dự kiến và nhân nó với áp suất khoang cần thiết. Đối với đơn vị inch:
Trọng tải = diện tích dự kiến (in²) × áp suất (psi) 2.000.
Sau đó thêm một lề kỹ thuật thích hợp. Yêu cầu áp suất cuối cùng phải đến từ nhà cung cấp vật liệu SMC, thiết kế khuôn và thử nghiệm đúc thay vì sử dụng một giá trị psi cố định cho mọi bộ phận.
Phạm vi nhiệt độ khuôn và phương pháp gia nhiệt nào là tốt nhất cho các bộ phận của SMC?
Nhiều hệ thống SMC thông thường được xử lý xung quanh 140–160°C , nhưng thông số kỹ thuật xử lý của nhà sản xuất vật liệu sẽ xác định điểm đặt ban đầu. Sưởi ấm bằng điện và sưởi ấm bằng dầu nhiệt đều là những giải pháp phổ biến. Sự đồng đều về nhiệt độ trên khuôn thường quan trọng hơn việc chỉ chọn công suất gia nhiệt cao nhất.
Bạn tính toán thời gian xử lý SMC như thế nào và tránh các khuyết tật xử lý chưa đủ hoặc tỏa nhiệt?
Bắt đầu với dữ liệu xử lý và nhiệt độ được nhà cung cấp SMC khuyến nghị, sau đó xác thực dữ liệu đó theo độ dày bộ phận thực tế, nhiệt độ khuôn, hệ thống nhựa và yêu cầu đổ khuôn. Các phần dày có thể yêu cầu nhiệt độ thấp hơn và thời gian xử lý lâu hơn để hạn chế sự tỏa nhiệt quá mức bên trong.
Mẫu điện tích SMC chính xác và tỷ lệ bao phủ cho độ dày phần đồng nhất là gì?
Không có tỷ lệ phần trăm phổ quát. Điện tích phải chứa khối lượng chính xác và được định vị sao cho có thể đạt được khoảng cách dòng chảy yêu cầu mà không làm xê dịch sợi, đường hàn hoặc tách nhựa/sợi quá mức. Các bộ phận phức tạp cần được tối ưu hóa thông qua các thử nghiệm mô phỏng dòng chảy và đúc khuôn.
Những tính năng thiết kế khuôn nào giúp ngăn ngừa các vấn đề về độ hoàn thiện bề mặt SMC và sự thay đổi độ dày?
Các tính năng quan trọng bao gồm kích thước dụng cụ đóng chính xác, cạnh cắt phù hợp, thông gió hiệu quả, luồng gió có kiểm soát, đẩy cân bằng, vùng gia nhiệt đồng đều, chuyển tiếp gân thích hợp, bù co ngót và đủ độ cứng của khuôn.
Tốc độ đóng khuôn và áp suất theo giai đoạn ảnh hưởng đến dòng SMC, hướng sợi và các khuyết tật như thế nào?
Cách tiếp cận nhanh giúp giảm thời gian chu kỳ không tải, trong khi việc đóng cửa chậm có kiểm soát sau khi tiếp xúc với vật liệu sẽ xác định tốc độ lan truyền điện tích. Dòng chảy quá mạnh có thể làm thay đổi hướng sợi và phân bố vật liệu. Các giai đoạn tốc độ và áp suất có thể lập trình cho phép quá trình được điều chỉnh tùy theo việc lấp đầy khoang thay vì áp dụng toàn bộ lực ngay lập tức.
Việc đúc nén SMC có hỗ trợ chân không có cải thiện chất lượng bề mặt và giảm độ xốp không?
Nó có thể. Việc loại bỏ không khí bị mắc kẹt trước khi nén lần cuối có thể làm giảm các khoảng trống liên quan đến không khí và cải thiện tính nhất quán của khuôn, đặc biệt đối với các bộ phận lớn hoặc có bề ngoài nhạy cảm. Tuy nhiên, chân không không thể bù đắp cho vị trí đặt điện tích kém, lỗ thông hơi của khuôn không đủ, tình trạng vật liệu không chính xác hoặc cửa sổ nhiệt độ áp suất không phù hợp.


