


Việc sản xuất một bộ phận SMC không kết thúc khi máy ép khuôn nén mở ra. Hầu hết các bộ phận đúc vẫn yêu cầu cắt cạnh, gia công lỗ, loại bỏ đèn flash, cắt bỏ hoặc hoàn thiện kích thước trước khi lắp ráp.
Phương pháp cắt tỉa có thể ảnh hưởng trực tiếp đến độ chính xác về kích thước, chất lượng cạnh, thời gian chu trình, mức tiêu thụ dụng cụ, phát sinh bụi và cuối cùng là chi phí cho mỗi thành phần hoàn thiện.
Đối với các tấm ô tô, vỏ điện, linh kiện pin, bộ phận thiết bị và các sản phẩm đúc nén khác, các nhà sản xuất thường chọn trong số các phương pháp định tuyến CNC, cắt bằng tia nước có hạt mài, cắt khuôn, cưa hoặc mài, cắt tỉa thủ công và trong các ứng dụng được chọn, cắt laze.
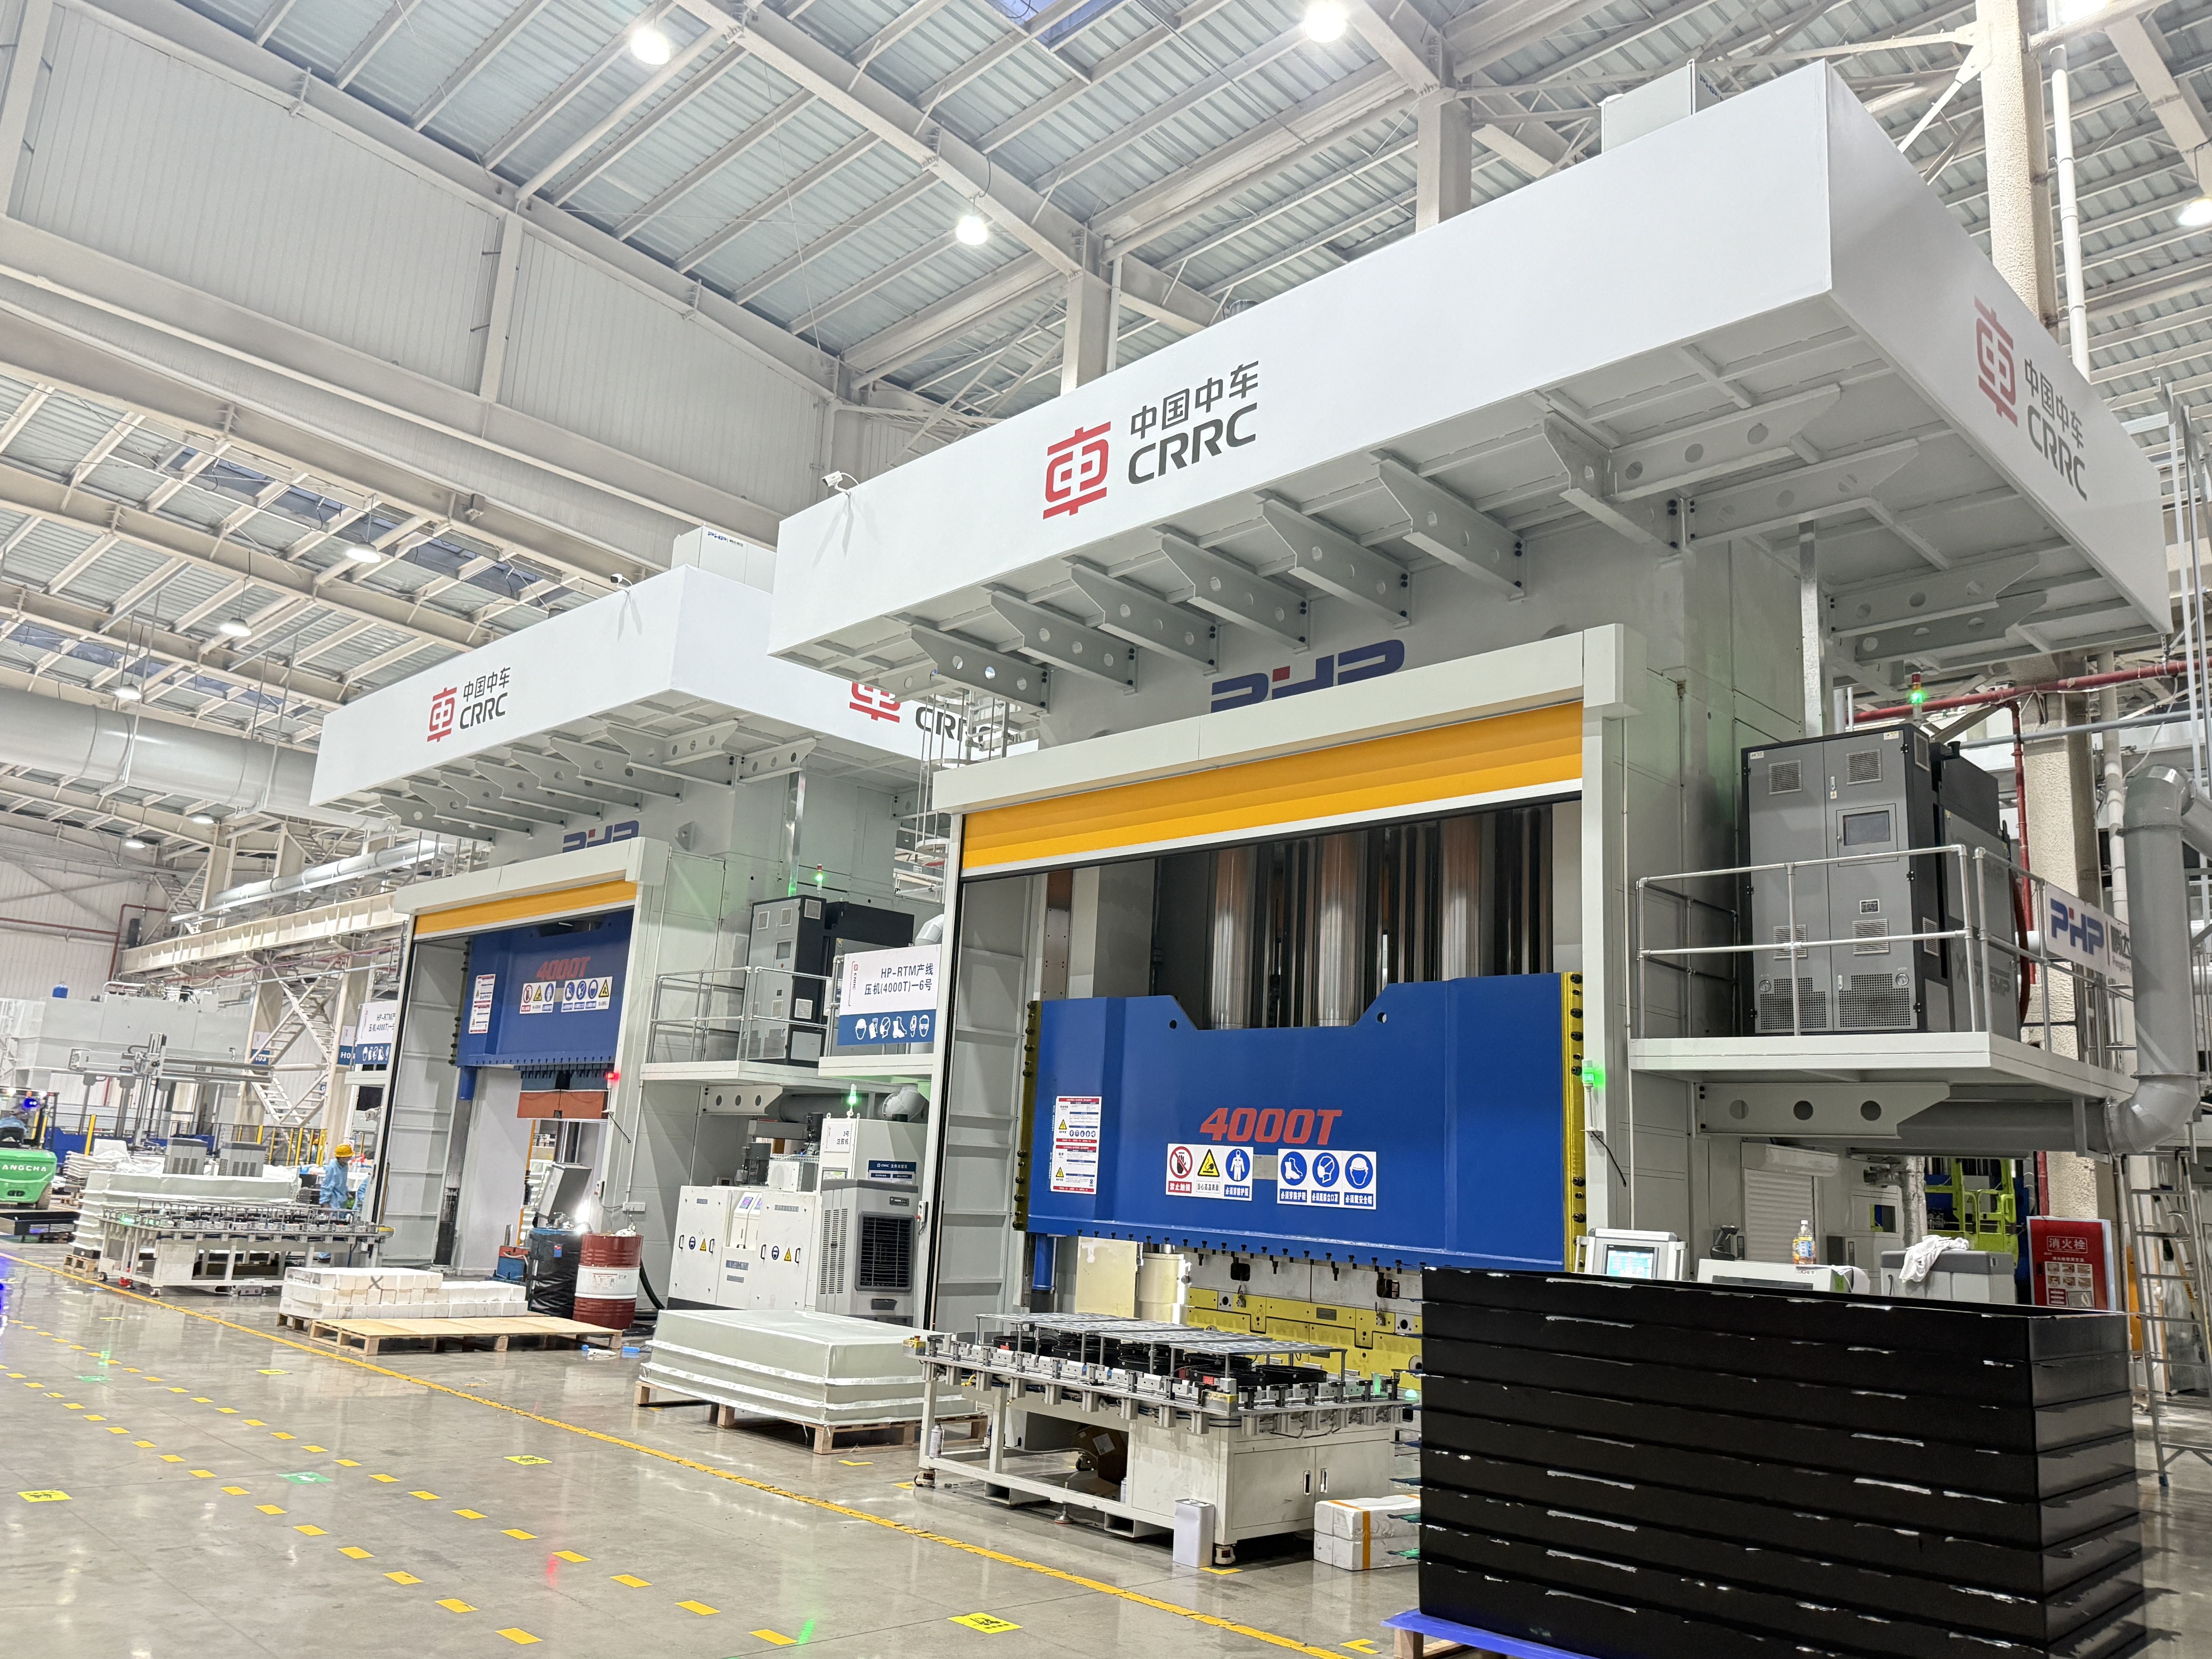
Không có phương pháp tốt nhất nào cho mọi thành phần SMC. Sự lựa chọn chính xác phụ thuộc vào hình dạng bộ phận, công thức SMC, độ dày thành, khối lượng sản xuất, yêu cầu dung sai, độ hoàn thiện sau này và mức độ tự động hóa cần thiết.
Cách chọn phương pháp cắt tỉa chi tiết SMC
Một quyết định cắt tỉa thực tế nên bắt đầu bằng năm câu hỏi:
- Khối lượng sản xuất hàng năm là bao nhiêu?
- Đường viền trang trí phức tạp như thế nào?
- Dung sai kích thước nào là cần thiết?
- Vật liệu SMC dày và mài mòn như thế nào?
- Quá trình cắt tỉa sẽ được thực hiện thủ công, dựa trên CNC hay được tích hợp vào một bộ phận sản xuất tự động?
Đối với các nguyên mẫu và quy trình sản xuất nhỏ, các quy trình linh hoạt như định tuyến CNC và cắt bằng tia nước thường tránh được chi phí cho dụng cụ cắt tỉa chuyên dụng. Để sản xuất ô tô ổn định, khối lượng lớn, việc cắt khuôn có thể phù hợp với khoản đầu tư công cụ ban đầu lớn hơn nhiều do thời gian chu kỳ ngắn.
Định tuyến CNC chiếm vị trí trung gian. Nó có thể lập trình, phù hợp với các lỗ và biên dạng phức tạp, đồng thời có thể được tích hợp vào các tế bào sản xuất tự động hoặc robot.
| Phương pháp cắt tỉa | Ứng dụng điển hình | Khối lượng sản xuất | Tính linh hoạt | Tiềm năng chính xác | Chi phí dụng cụ ban đầu |
|---|---|---|---|---|---|
| định tuyến CNC | Đường viền, lỗ, khe phức tạp | Thấp đến cao | Cao | Cao | Trung bình |
| Tia nước mài mòn | Hồ sơ composite dày hoặc khó khăn | Thấp đến trung bình | Rất cao | Cao | Trung bình |
| Khuôn/ép cắt tỉa | Các bộ phận sản xuất lặp đi lặp lại | Cao | Thấp | Cao after tooling validation | Cao |
| Cắt/cưa mài mòn | Các cạnh thẳng hoặc đơn giản | Thấp đến trung bình | Trung bình | Trung bình | Thấp |
| Cắt tỉa thủ công | Nguyên mẫu, sửa chữa, hoàn thiện thứ cấp | Thấp | Rất cao | Phụ thuộc vào nhà điều hành | Thấp |
| Cắt laze | Các ứng dụng composite mỏng hoặc đặc biệt được chọn | Phụ thuộc vào ứng dụng | Cao | Có khả năng cao | Cao |
Ví dụ 1: Linh kiện ngoại thất ô tô khối lượng lớn
Hãy xem xét một bảng điều khiển ô tô SMC được sản xuất với công suất 60.000 chiếc mỗi năm với thiết kế ổn định và đường viền có thể lặp lại.
Hoạt động cắt khuôn chuyên dụng hoặc tế bào cắt tỉa CNC tự động hóa cao có thể mang lại tính kinh tế tốt hơn so với việc gia công liên tục mọi cạnh trên máy đa năng.
Khoản đầu tư công cụ lớn hơn được phân bổ trên hàng chục nghìn bộ phận.
Ví dụ 2: Vỏ bọc thiết bị năng lượng khối lượng thấp
Bây giờ hãy xem xét một vỏ bọc SMC được sản xuất chỉ với số lượng 2.000 chiếc mỗi năm, với một số kích cỡ sản phẩm và những thay đổi kỹ thuật thường xuyên.
Bộ định tuyến CNC hoặc hệ thống tia nước thường dễ lập trình lại hơn so với khuôn cắt tỉa chuyên dụng.
Một quá trình kết hợp cũng có thể có ý nghĩa. Cắt tia nước có thể loại bỏ các phần lớn một cách nhanh chóng, sau đó là định tuyến CNC các lỗ lắp, các giao diện quan trọng và các tính năng có khả năng chịu đựng cao.
Định tuyến CNC, tia nước, cắt khuôn và các phương pháp khác
SMC chứa cốt thép, nhựa và thường là chất độn khoáng. Những thành phần này làm cho vật liệu này rất khác so với gia công nhôm hoặc nhựa nhiệt dẻo không hàn.
Sợi thủy tinh, sợi carbon và chất độn có thể làm tăng tốc độ mài mòn của dụng cụ. Các nghiên cứu gia công được công bố trên SMC đã chỉ ra rằng lực cắt tăng khi dụng cụ bị mòn, nghĩa là tình trạng dụng cụ phải được coi là một biến số của quy trình thay vì chỉ chờ dụng cụ bị hỏng có thể nhìn thấy được.
Định tuyến CNC
Định tuyến CNC là một trong những giải pháp linh hoạt nhất để cắt tỉa SMC.
Nó có thể xử lý:
- đường viền bên ngoài;
- lỗ và lỗ hở;
- khe cắm;
- tính năng lắp đặt;
- hoàn thiện cạnh;
- nhiều biến thể bộ phận bằng các chương trình CNC khác nhau.
Để phát triển quy trình ban đầu, nhà sản xuất có thể đánh giá tốc độ trục chính trong khoảng 12.000–24.000 vòng/phút bằng các dụng cụ cắt composite đường kính nhỏ phù hợp. Tốc độ tiến dao có thể bắt đầu khoảng 1–6 m/phút và sau đó được tối ưu hóa thông qua các thử nghiệm cắt.
Những số liệu này là điểm khởi đầu của quá trình phát triển, không phải là bối cảnh chung.
Các thông số cuối cùng phụ thuộc vào tải sợi, hàm lượng chất độn, độ dày, hình dạng dao cắt, đường kính dụng cụ, độ cứng trục chính, độ cứng của vật cố định, độ hoàn thiện cạnh yêu cầu và hiệu suất chiết.
Dụng cụ cacbua có thể được sử dụng cho nhiều ứng dụng, trong khi dụng cụ được phủ kim cương hoặc PCD có thể được đánh giá khi độ mài mòn trở thành chi phí sản xuất chính.
Một chiến lược thay đổi công cụ hữu ích không chỉ đơn giản là:
Thay thế máy cắt sau các bộ phận X.
Thay vào đó, hãy theo dõi:
- chiều dài cắt tích lũy;
- tải trục chính;
- lực cắt nếu có;
- độ nhám của cạnh;
- vết nứt hoặc đứt sợi;
- sự trôi dạt chiều.
Công cụ này nên được thay đổi khi sự suy giảm chất lượng có thể đo lường được bắt đầu, thay vì theo số lượng bộ phận phổ quát tùy ý.
Cắt tia nước mài mòn
Gia công bằng tia nước có tính mài mòn sẽ loại bỏ vật liệu mà không tạo ra vùng chịu ảnh hưởng nhiệt tương tự như khi cắt nhiệt.
Do đó, nó rất hấp dẫn đối với các thành phần composite trong đó việc giảm thiểu thiệt hại do nhiệt là rất quan trọng.
Các biến số phát triển quy trình điển hình bao gồm:
- áp lực nước;
- tốc độ dòng chảy mài mòn;
- kích thước hạt mài mòn;
- đường kính vòi phun;
- khoảng cách chờ;
- tốc độ di chuyển ngang;
- chiến lược xuyên thấu.
Các hệ thống công nghiệp có thể hoạt động trong phạm vi áp suất khoảng 250–400 MPa, với chất mài mòn garnet như lưới khoảng 80 thường được sử dụng làm điểm khởi đầu cho các thử nghiệm quy trình.
Tuy nhiên, việc tăng tốc độ di chuyển ngang chỉ để rút ngắn thời gian chu trình có thể làm tăng độ thuôn của đường cắt hoặc giảm chất lượng của cạnh dưới.
Nghiên cứu liên quan đến việc cắt bằng tia nước có tính mài mòn của SMC sợi cắt nhỏ đã chứng minh rằng các điều kiện vận hành phù hợp có thể tạo ra các bề mặt tương đối đồng đều với khả năng kéo sợi bị hạn chế.
Cắt hoặc dập
Việc cắt khuôn đặc biệt hấp dẫn khi:
- khối lượng sản xuất cao;
- hình dạng bộ phận ổn định;
- các đường cắt lặp lại từ phần này sang phần khác;
- thời gian thực hiện ngắn là quan trọng.
Công cụ cắt phải được thiết kế xung quanh thành phần đúc thực tế thay vì chỉ hình học CAD danh nghĩa.
Độ co ngót của khuôn, độ đàn hồi, cong vênh bộ phận, sự thay đổi độ dày và khả năng lặp lại định vị đều ảnh hưởng đến độ chính xác của lần cắt cuối cùng.
Lực ép cần thiết phải được tính toán từ tổng chu vi cắt, độ dày vật liệu, khả năng chống cắt hiệu quả, số lượng tính năng cắt tỉa đồng thời và hệ số an toàn kỹ thuật thích hợp.
Vì lý do này, việc tuyên bố rằng mọi bộ phận của SMC đều cần một trọng tải cắt tỉa cố định cụ thể sẽ là sai lầm.
Nhược điểm chính của việc cắt khuôn là đầu tư vào dụng cụ. Nếu thiết kế thành phần thay đổi thường xuyên, việc sửa đổi hoặc thay thế khuôn cắt có thể loại bỏ phần lớn lợi ích kinh tế.
Cắt Laser
Cắt laser mang lại chuyển động nhanh không tiếp xúc và lập trình CNC linh hoạt, nhưng nó không tự động được coi là giải pháp ưu tiên cho SMC.
Ma trận nhựa nhiệt rắn và sợi gia cố phản ứng khác nhau với năng lượng nhiệt tập trung. Tùy thuộc vào công thức vật liệu và điều kiện laser, các vấn đề tiềm ẩn bao gồm:
- suy thoái ma trận;
- sự đổi màu;
- các cạnh bị cacbon hóa;
- tạo khói;
- vùng bị ảnh hưởng nhiệt;
- sự thay đổi bề mặt liên kết.
Vì lý do này, các thông số laser như công suất, vị trí tiêu cự, khí hỗ trợ, tốc độ quét và số lần truyền phải được phát triển thông qua thử nghiệm phiếu giảm giá với công thức SMC thực tế.
Đối với nhiều thành phần SMC sợi thủy tinh thông thường, việc định tuyến, phun tia nước hoặc cắt tỉa cơ học sẽ dễ dàng đủ điều kiện hơn.
Ví dụ: Cắt phần SMC 200 × 300 × 3,5 mm
Hãy xem xét một thành phần vỏ đơn giản hóa với các yêu cầu sau:
- Kích thước bộ phận: 200 × 300 mm
- Độ dày: 3,5 mm
- Đường cắt gần đúng: 1.000 mm
- Dung sai yêu cầu: ± 0,30 mm
- Khối lượng hàng năm: 40.000 bộ phận
- Một số lỗ gắn khoan
Đối với định tuyến CNC, thời gian gia công có thể được ước tính như sau:
Thời gian cắt = chiều dài đường chạy dao ÷ tốc độ tiến dao hiệu quả
Nếu tốc độ tiến dao được lập trình hiệu quả là 3 m/phút được xác nhận:
1,0 m 3 m/phút ≈ 20 giây
Điều này không có nghĩa là toàn bộ chu trình sản phẩm là 20 giây.
Việc tính toán sản lượng cũng phải bao gồm:
- tải robot hoặc người vận hành;
- vị trí một phần;
- tiếp cận công cụ và rút lại;
- gia công lỗ;
- dỡ hàng;
- loại bỏ bụi;
- thay đổi công cụ;
- phụ cấp kiểm tra.
Nếu việc chất tải, định vị, khoan, định tuyến và dỡ tải dẫn đến tổng chu kỳ là 50 giây thì con số đó—không phải thời gian cắt lý thuyết—nên được sử dụng để lập kế hoạch công suất.
Đối với 40.000 bộ phận ổn định mỗi năm, nhà sản xuất nên so sánh chi phí gia công hàng năm với chi phí khấu hao và thời gian cắt khuôn chuyên dụng ngắn hơn.
Đó là cách chính xác để so sánh các quá trình về mặt kinh tế.
Cố định và cắt tỉa tế bào SMC tự động
Thiết bị cắt chính xác không thể bù đắp cho khả năng gia công kém.
Các bộ phận SMC có thể chứa các bề mặt cong, độ dày thành thay đổi, các đường gân đúc và biến dạng dư. Lực kẹp quá mức có thể làm biến dạng bộ phận trong quá trình gia công và gây ra lỗi kích thước sau khi nó được nhả ra.
Các tùy chọn cố định phổ biến bao gồm:
Thiết bị hút chân không
Thiết bị hút chân không cung cấp lực giữ phân tán và tải nhanh, đặc biệt đối với các bộ phận hình vỏ lớn.
Chúng có hiệu quả khi có đủ diện tích bịt kín.
Kẹp cơ khí
Kẹp cơ học mang lại khả năng lưu giữ dương mạnh hơn nhưng phải được đặt bên ngoài các bề mặt đo lường hoặc thẩm mỹ quan trọng.
Việc tác dụng áp lực kẹp quá mức lên thành SMC không được hỗ trợ có thể làm biến dạng bộ phận tạm thời.
Ghim định vị và tổ chuyên dụng
Một thiết bị cố định sản xuất thường kết hợp một tổ đường viền với các chốt định vị và các kẹp đã chọn.
Chiến lược mốc 3-2-1 có thể được sử dụng khi thích hợp để thiết lập hệ tọa độ máy có thể lặp lại đồng thời tránh những hạn chế quá mức không cần thiết.
Đồ gá phải cung cấp khoảng trống bên dưới đường cắt để dao cắt không tiếp xúc với đồ gá.
Một trình tự tự động mạnh mẽ có thể trông như thế này:
Máy ép nén SMC → Đúc khuôn bằng rô-bốt → Làm mát/Ổn định → Định vị bộ phận → Cắt tỉa bằng máy CNC hoặc rô-bốt → Khoan → Loại bỏ bụi → Kiểm tra
Tự động hóa cũng có thể bao gồm:
- robot bốc xếp;
- thay đổi công cụ tự động;
- giám sát chân không;
- cảm biến xác nhận lịch thi đấu;
- định hướng dựa trên tầm nhìn;
- giám sát tải trục chính;
- bộ đếm tuổi thọ dụng cụ;
- khóa liên động an toàn.
Đối với các nhà sản xuất đánh giá một ô cắt tỉa tự động, ROI phải được tính từ tổng lượng lao động giảm, cải thiện thời gian thực hiện, giảm phế liệu, mức tiêu thụ dụng cụ, thời gian hoạt động, bảo trì và khối lượng sản xuất—không chỉ riêng giá mua rô-bốt.
Kiểm soát bụi, an toàn công nhân và xử lý chất thải
Việc cắt tỉa cơ học SMC đã lưu hóa có thể tạo ra các hạt mịn chứa nhựa lưu hóa, sợi gia cố và chất độn khoáng.
Hồ sơ nguy hiểm chính xác phụ thuộc vào công thức SMC, vì vậy Bảng Dữ liệu An toàn của nhà cung cấp vật liệu phải luôn được xem xét trước khi thiết kế hệ thống chiết xuất.
Ưu tiên hàng đầu là kiểm soát ô nhiễm tại nguồn.
Đối với định tuyến CNC, điều này thường có nghĩa là:
chiết ở cấp độ công cụ hoặc ô cắt tỉa kèm theo → ống dẫn → hệ thống thu gom bụi
Để mài và hoàn thiện bằng mài mòn, các nắp phải được đặt càng gần điểm phát sinh bụi càng tốt.
Khi cần bảo vệ đường hô hấp, việc lựa chọn mặt nạ phòng độc phải dựa trên chất gây ô nhiễm đã xác định và mức phơi nhiễm đo được thay vì tự động gán cùng một mặt nạ cho mọi hoạt động.
Cần đặc biệt chú ý nếu công thức SMC có chứa tinh thể silic. Tại Hoa Kỳ, tiêu chuẩn silica tinh thể hô hấp dành cho ngành công nghiệp chung của OSHA xác định mức hoạt động là 25 μg/m³ và giới hạn phơi nhiễm cho phép là 50 μg/m³ tính theo TWA 8 giờ.
Styrene cũng cần được đánh giá khi nó có liên quan đến hệ thống hoặc quy trình nhựa cụ thể. Không nên giả định rằng việc gia công mọi thành phần SMC được xử lý hoàn toàn đều tạo ra mức phơi nhiễm styren như nhau.
Chất thải vụn được thu thập phải được giữ kín và tách biệt khỏi các mảnh vụn sản xuất chung. Các cơ sở nên xác định các phương án xử lý hoặc tái chế theo thành phần vật liệu, quy định về rác thải tại địa phương, mức độ ô nhiễm và khả năng của các nhà thầu tái chế hiện có.
Kiểm tra và hoàn thiện sau cắt
Một thành phần bị cắt bớt phải được đánh giá bằng cách sử dụng các tiêu chí liên quan đến chức năng thực tế của nó.
Các phương pháp kiểm tra điển hình bao gồm:
- thước cặp kỹ thuật số cho kích thước đơn giản;
- thước đo đi/không đi cho sản xuất lặp đi lặp lại;
- đo lường hồ sơ;
- kiểm tra quang học;
- quét 3D;
- máy đo tọa độ cho hình học quan trọng.
Kế hoạch kiểm tra có thể xác định:
| tính năng | Kiểm soát ví dụ |
|---|---|
| Kích thước cắt tổng thể | Dung sai bản vẽ |
| Vị trí lỗ lắp | Dung sai vị trí từ mốc thời gian |
| Đột phá cạnh | Giới hạn hình ảnh hoặc kích thước tối đa cho phép |
| Burr / sợi lỏng lẻo | Không can thiệp vào việc lắp ráp |
| Bán kính cạnh | Bản vẽ hoặc yêu cầu của khách hàng |
| Cạnh mỹ phẩm | Mẫu tham chiếu đã được phê duyệt |
Các yêu cầu phải xuất phát từ bản vẽ thành phần và thông số kỹ thuật của khách hàng thay vì sử dụng một tiêu chuẩn chung về chất lượng biên của SMC.
Sau khi cắt tỉa, các bộ phận có thể cần phải chải, chà nhám, làm mờ cục bộ, loại bỏ bụi, chuẩn bị lớp phủ hoặc bịt kín các cạnh.
Nếu xuất hiện hiện tượng đứt sợi quá mức, chỉ cần thêm thao tác chà nhám thủ công có thể che giấu triệu chứng mà không khắc phục được quy trình.
Nhà sản xuất nên điều tra:
- dụng cụ bị mòn;
- bước tiến hoặc tốc độ trục chính không chính xác;
- hỗ trợ vật cố định không đầy đủ;
- rung động;
- chiến lược vào hoặc ra kém;
- hình học đúc không nhất quán.
Phương pháp cắt tỉa SMC nào tiết kiệm hơn?
Chi phí giờ máy thấp nhất không nhất thiết tạo ra chi phí linh kiện thấp nhất.
Một so sánh hữu ích nên bao gồm:
Chi phí cho mỗi bộ phận được chấp nhận = chi phí máy móc, nhân công dụng cụ cố định khấu hao khấu hao khuôn cắt khấu hao vật tư tiêu hao bảo trì phế liệu làm lại
Định tuyến CNC thường cung cấp sự cân bằng hấp dẫn giữa tính linh hoạt và độ chính xác.
Tia nước rất hữu ích cho việc cắt linh hoạt không dùng nhiệt và các hình dạng khó.
Việc cắt khuôn chuyên dụng ngày càng trở nên hấp dẫn khi khối lượng hàng năm tăng cao và thiết kế thành phần ổn định.
Việc cắt tỉa thủ công vẫn hữu ích cho các nguyên mẫu và làm lại nhưng trở nên khó kiểm soát khi khối lượng sản xuất tăng lên.
Việc cắt laser chỉ nên được đánh giá sau khi xác nhận rằng công thức SMC thực tế có thể đáp ứng các yêu cầu về chất lượng cạnh và hư hỏng do nhiệt.
Đối với nhiều dây chuyền sản xuất, giải pháp tốt nhất không phải là một quy trình mà là sự kết hợp giữa đúc khuôn, xử lý tự động, cắt tỉa, khoan, làm sạch và kiểm tra.
Lập kế hoạch dây chuyền sản xuất SMC
Lý tưởng nhất là nên xem xét các yêu cầu cắt tỉa trước khi hoàn thiện dây chuyền đúc nén.
Hình dạng bộ phận, độ cong vênh dự kiến, vị trí chuẩn, vị trí chớp cháy, thời gian sản xuất, khả năng tiếp cận của robot và các yêu cầu gia công tiếp theo đều có thể ảnh hưởng đến việc lập kế hoạch ép và tự động hóa.
Công ty TNHH Thiết bị Thông minh Vô Tích PengdaHZ tập trung vào thiết bị đúc nén SMC và các giải pháp sản xuất cho các linh kiện composite công nghiệp.
Khi đánh giá một dự án SMC mới, việc cung cấp thông tin sau sẽ giúp các kỹ sư phát triển ý tưởng sản xuất thực tế hơn:
- Bản vẽ bộ phận SMC hoặc mô hình 3D;
- công thức vật liệu;
- kích thước thành phần tối đa;
- trọng lượng và độ dày của bộ phận;
- lực đúc cần thiết;
- khối lượng sản xuất hàng năm;
- thời gian chu kỳ mục tiêu;
- dung sai kích thước;
- yêu cầu cắt tỉa và khoan;
- mức độ tự động hóa mong muốn.
Việc xem xét các hoạt động đúc và sau đúc cùng nhau có thể giúp tránh tạo ra một quy trình đúc nhanh mà chỉ đơn giản là di chuyển nút cổ chai sản xuất xuống phía dưới.
Câu hỏi thường gặp
Làm cách nào để chọn phương pháp cắt tỉa tốt nhất cho bộ phận SMC?
Bắt đầu với khối lượng hàng năm, hình học, độ dày, dung sai, công thức vật liệu và đầu tư dụng cụ cho phép. Định tuyến CNC mang lại tính linh hoạt cao, tia nước tránh cắt nhiệt và việc cắt khuôn chuyên dụng thường hấp dẫn đối với các sản phẩm ổn định khối lượng lớn.
Nên sử dụng cài đặt CNC nào để định tuyến SMC?
Không có thiết lập phổ quát. Tốc độ trục chính, bước tiến, đường kính dao cắt, thiết kế me, vật liệu dụng cụ và hướng cắt phải được thiết lập thông qua thử nghiệm sử dụng SMC thực tế. Cần theo dõi độ mòn của dụng cụ vì nó có thể ảnh hưởng đến cả lực cắt và chất lượng lưỡi cắt.
Các bộ phận của SMC có thể được cắt bằng laser không?
Một số công thức SMC có thể được xử lý bằng laser, nhưng phải đánh giá sự suy giảm nhiệt, sự đổi màu, khói và các cạnh bị ảnh hưởng bởi nhiệt. Định tuyến cơ học hoặc cắt tia nước thường dễ dàng hơn để đủ điều kiện cho các bộ phận SMC thông thường.
Làm cách nào để ngăn chặn chuyển động trong quá trình định tuyến tốc độ cao?
Sử dụng các vị trí chuẩn có thể lặp lại, hỗ trợ đệm thích hợp, vùng chân không hoặc kẹp được đặt đúng vị trí và khoảng trống xung quanh đường cắt. Tránh kẹp linh kiện theo cách khiến nó bị biến dạng tạm thời.
Nên kiểm soát bụi cắt tỉa SMC như thế nào?
Hút bụi càng gần điểm cắt càng tốt bằng cách sử dụng dụng cụ chiết hoặc một ô cắt tỉa kèm theo được kết nối với hệ thống thu gom bụi thích hợp. Đánh giá phơi nhiễm và lựa chọn PPE phải dựa trên thành phần SMC thực tế và điều kiện nơi làm việc được đo lường.
So sánh chi phí định tuyến và cắt khuôn CNC như thế nào?
CNC có chi phí dụng cụ chuyên dụng thấp hơn và dễ lập trình lại hơn, trong khi việc cắt khuôn đòi hỏi nhiều dụng cụ ban đầu hơn nhưng có thể mang lại chu kỳ lặp lại ngắn hơn nhiều. Khối lượng hàng năm, tuổi thọ sản phẩm, tần suất thay đổi thiết kế, nhân công, độ hao mòn của dụng cụ và phế liệu đều phải được đưa vào so sánh.


